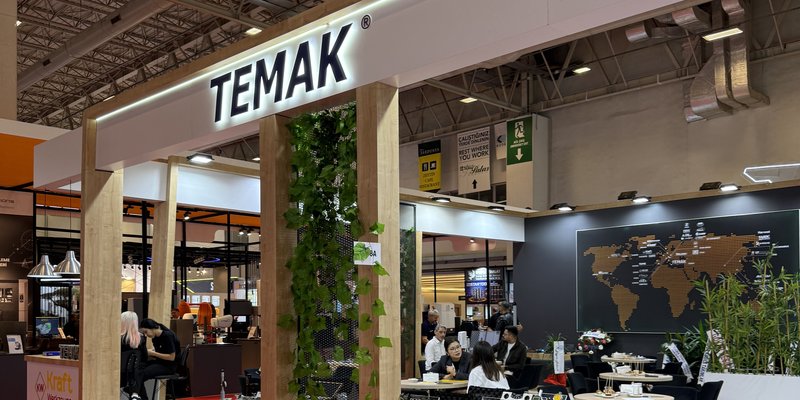
MAKTEK Avrasya 2026 Temak Teknik standı

MAKTEK Avrasya 2026 Fuarı Geride Kaldı!

Tüyap Fuar ve Kongre Merkezi’nde kapılarını açan MAKTEK Avrasya Fuarı, metal işleme dünyasının nabzını tuttu. Temak Teknik ailesi olarak bu önemli buluşmada yerimizi alarak yenilikçi yüzümüzü ve dinamik enerjimizi sektörle paylaştık.
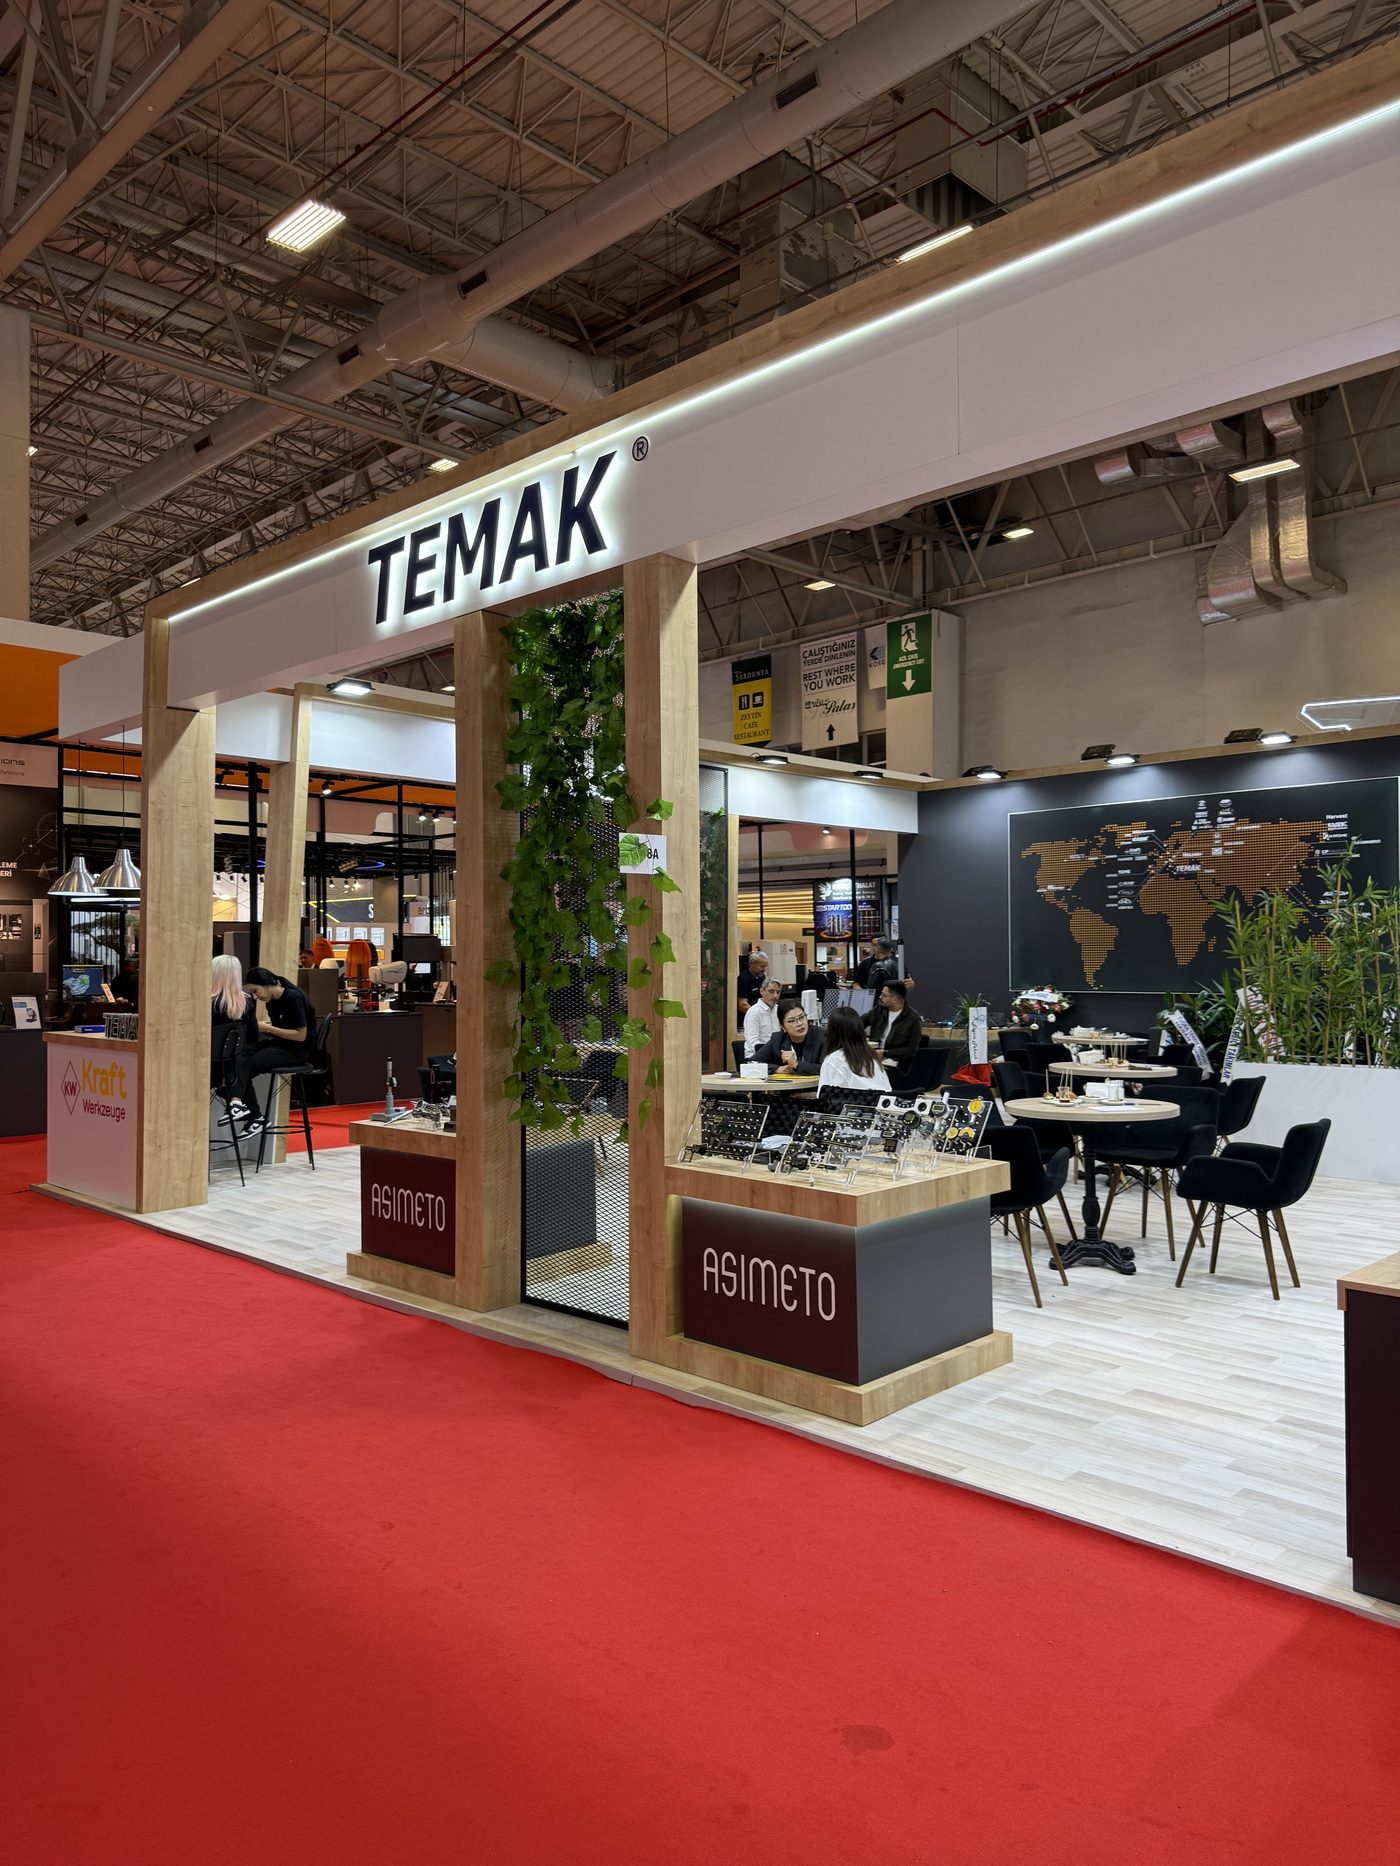
MAKTEK Avrasya 2026 Temak Teknik standı

Geniş ürün yelpazemizden öne çıkan kesici takım, tutucu ve ölçü aleti çözümlerimizi standımızı ziyaret eden yerli ve yabancı misafirlerimize aktardık. Sektör paydaşlarımızla yüz yüze fikir alışverişinde bulunmak ve portföyümüzdeki en güncel alternatifleri doğrudan anlatmak bizim için oldukça verimli geçti.

Gerek köklü iş ortaklarımızla olan bağlarımızı tazelemek gerekse fuar sayesinde aramıza yeni katılan müşterilerimize Temak Teknik standartlarını sunmak bizim için büyük bir keyif oldu.

Yoğun katılımıyla standımızı hareketlendiren ve bu başarıyı birlikte yakalamamızı sağlayan tüm ziyaretçilerimize teşekkür ederiz.
Weldon (Veldon) Tutucular Nedir? Özellikleri ve Kullanım Alanları

Weldon (Veldon) Tutucular Nedir? Özellikleri ve Kullanım Alanları

Talaşlı imalat ve CNC işleme merkezlerinde özellikle yüksek talaş kaldırma gerektiren kaba frezeleme ve ağır delik delme operasyonlarında yaygın olarak tercih edilen rijit bağlantı sistemlerine Weldon (Veldon) Tutucular denir.

Temak Teknik’in Weldon tutucuların yapısını, avantajlarını ve tezgah üzerindeki uygulamasını anlattığı videosunu aşağıdan izleyebilirsiniz:

Öne Çıkan Özellikleri ve Avantajları

  1. Eksenel Kaymayı (İçeri Çekmeyi) Önleme: Weldon tutucularda sıkma cıvatası (setskur), kesici takım şaftı üzerindeki düz çentiğe (Weldon şaft / D-şaft) doğrudan oturur [00:14]. Bu mekanik kilitlenme sayesinde yüksek eksenel yük altında takımın tutucunun içine kayması veya dışarı çekilmesi tamamen engellenir [00:59].
  2. Ağır Talaş ve Kaba Operasyon Gücü: U-Drill (takma uçlu matkap) ile yapılan ağır delik delme operasyonlarında ve kaba parmak frezeleme işlemlerinde yüksek tork aktarımı sağlar [00:50].
  3. Mekanik Emniyet: Pensli tutuculara kıyasla sürtünmeye ek olarak fiziksel bir çentik kilitlemesi sağladığı için yüksek kesme kuvvetlerinde takım dönmesi yapmaz [00:50].

Seçim ve Kullanımda Dikkat Edilecek Hususlar

  • Weldon Şaft Uyumu: Yalnızca şaftında Weldon çentiği bulunan kesici takımlarla kullanılmalıdır [00:14]. Düz/silindirik şaftlı takımlar takıldığında cıvata noktasal baskı yapacağı için eksenel kaçıklık (salgı) oluşur ve takım kararsız çalışır [02:06].
  • Çap Standartları: Pens tutucular gibi geniş aralık sunmaz; her şaft çapı için (Örn: 6, 8, 10, 12, 16, 20 mm) tam ölçüde ayrı bir Weldon tutucu kullanılması gerekir [00:31].
  • Salgı Faktörü: Cıvatanın takımı tek taraftan bastırması nedeniyle hassas finish operasyonlarında hidrolik veya shrink tutucular kadar düşük salgı sunmaz; esas kullanım amacı kaba işleme ve rijitliktir.
Alın Kamalı Tutucular (Tarama Kafası Malafaları)

Alın Kamalı Tutucular (Tarama Kafası Malafaları)

Talaşlı imalat operasyonlarında, özellikle yüzey frezeleme ve geniş alan işleme süreçlerinde kullanılan tarama kafalarının ve kamalı kesici takımların tezgaha rijit ve hassas şekilde bağlanmasını sağlayan ekipmanlara Alın Kamalı Tutucular (Tarama Kafası Malafası) denir.

Temak Teknik’in hazırladığı ürün bilgilendirme ve montaj videosunu aşağıdaki bağlantıdan izleyebilirsiniz:

Öne Çıkan Özellikleri ve Avantajları

  1. Rijitlik ve Yüksek Hassasiyet: Konik ve göbek kısımları taşlanmış olduğu için kesici takım tezgaha tam salgısız ve rijit oturur. Bu sayede yüzey frezelemede istenen toleranslar ve yüksek yüzey kalitesi rahatlıkla elde edilir [01:50].
  2. İçten Soğutma Sıvısı Desteği: Malafanın merkezinden soğutma sıvısı kanalı geçer. Takım ucuna doğrudan sıvı iletimi sağlayarak hem talaş tahliyesini kolaylaştırır hem de uç ömrünü uzatır [02:37].
  3. Çok Yönlü Kullanım (Modülerlik): Yalnızca klasik tarama kafaları için değil; kama yuvasına sahip açılı işleme takımları, testere çakıları veya azdırma çakıları gibi farklı kesicilerin bağlanmasında da kullanılır [01:31], [03:47].
  4. Farklı Boy ve Konik Çeşitleri: BT30, BT40, BT50, HSK-63 gibi CNC işleme merkezi koniklerinin yanı sıra universal tezgah ve torna canlı takımlarına uygun tipleri bulunur [00:13]. Kısa, orta ve uzun boy seçenekleri mevcuttur [03:04].

Kullanım ve Boy Seçiminde Dikkat Edilecekler

  • Doğru Boy Seçimi: Yüzey işleme operasyonlarında esneme ve titreşimi (chatter) önlemek adına mümkün olduğunca en kısa boy malafa tercih edilmelidir [03:13]. Uzun malafalar yalnızca derin boşluklara ulaşılması gereken durumlarda kullanılmalıdır [03:22].
  • Montaj: Alın kamaları yuvaya oturtulduktan sonra tarama kafası göbeğe yerleştirilir ve merkez sabitleme civatası alyen anahtar yardımıyla iyice torklanarak sıktırılır [04:38].
Hidrolik tutucu - TEMAK

Hidrolik Tutucular Nedir? Özellikleri, Çalışma Prensibi ve Avantajları

CNC işleme merkezlerinde yüksek devir, maksimum salgı hassasiyeti ve üstün yüzey kalitesi gerektiren operasyonlarda kullanılan en gelişmiş tutucu sistemlerinden biri Hidrolik Tutuculardır (Hydraulic Chucks).

Temak Teknik’in hidrolik tutucuların yapısını, çalışma prensibini ve kullanım avantajlarını anlattığı videosunu aşağıdan izleyebilirsiniz:

Öne Çıkan Özellikleri ve Teknolojik Avantajları

  1. Mükemmel Salgı Hassasiyeti: Takım uç boyundan (4D mesafesinden) yapılan ölçümlerde 0.003 mm (3 mikron) gibi son derece yüksek bir salgı toleransı sunar [00:59].
  2. Hidrolik Basınç ve Kolay Sıkma: Tutucu gövdesi içerisindeki yağ odacıkları ve sıkma vidası sayesinde, yalnızca tek bir alyen anahtar kullanılarak minimum beden gücüyle maksimum sıkma torku elde edilir [02:43], [03:25].
  3. Üstün Titreşim Sönümleme (Damping): Gövde içindeki hidrolik sıvı, kesme esnasında oluşan micro-titreşimleri emer. Bu durum hem kesici takımın ömrünü önemli ölçüde uzatır hem de işlenen parçada pürüzsüz yüzey kalitesi sağlar [01:26].
  4. Hassas Redüksiyon Pens Yapısı: Kendine özgü özel taşlanmış redüksiyon pensleri ile kullanılır. Pensler arkadan ve alından bütünleşik yapıda olup hidrolik basıncı doğrudan kesici takım şaftına iletir [00:24].
  5. Korozyon Direnci ve Dengeli Çalışma: Özel yüzey kaplama ve hassas taşlama proseslerinden geçtiği için paslanmaya/korozyona dirençlidir ve yüksek devirlerde (RPM) balans yapmadan kararlı çalışır [00:41].

Kullanım Alanları ve Bakım Gereksinimleri

  • Kullanım Alanları: Havacılık, savunma sanayii, medikal, hassas kalıpçılık ve otomotiv sektörlerinde tezgah performansının sınırlarını zorlayan nitelikli işlerde tercih edilir [01:54].
  • Periyodik Bakım İhtiyacı: Gövde içerisindeki hidrolik yağın zamanla viskozite ve performans kaybına uğramaması için belirli kullanım sürelerinden sonra yetkili serviste hidrolik bakımının yapılması gerekir [01:08].
Asimeto Taşınabilir Dijital Sertlik Ölçme Cihazı (Portable Hardness Tester)

Asimeto Taşınabilir Dijital Sertlik Ölçme Cihazı (Portable Hardness Tester)

Talaşlı imalat, kalıpçılık ve kalite kontrol süreçlerinde malzeme sertliğini pratik bir şekilde sahada veya tezgah üzerinde ölçmek için Asimeto Taşınabilir Dijital Sertlik Ölçme Cihazı kullanılır.

Temak Teknik’in hazırladığı ürün tanıtım videosuna bağlantıdan ulaşabilirsiniz:

Temel Özellikler ve Kullanım Avantajları

  1. Geri Sıçrama (Leeb / HL) Ölçüm Prensibi: Cihaz, darbe gövdesinin test edilen malzeme yüzeyine çarpıp geri sıçrama hızını ölçerek malzemenin sertlik değerini belirler. Büyük ve ağır parçaların labaratuvara taşınmadan yerinde kontrol edilmesini sağlar.
  2. Çoklu Sertlik Skalaları: Ölçülen Leeb (HL) değeri dijital ekran üzerinden anlık olarak diğer standart sertlik birimlerine dönüştürülebilir:
    • HRC / HRB (Rockwell)
    • HB (Brinell)
    • HV (Vickers)
    • HS (Shore)
  3. Ergonomik ve Taşınabilir Tasarım: Dijital gösterge ünitesi ve kablolu vurucu prob ucu sayesinde dar alanlarda, dikey, yatay veya ters açılarda kolayca ölçüm yapılabilir.
  4. Malzeme Çeşitliliği: Çelik, dökme demir, alüminyum alaşımları, pirinç ve bakır gibi farklı metal malzemelerin sertlik ölçümlerine uyumludur.

Ölçüm Yaparken Dikkat Edilecek Hususlar

  • Yüzey Hazırlığı: Hassas ve doğru bir ölçüm sonucu için test edilecek malzemenin yüzeyinin temiz, yağsız ve pürüzsüz (zımparalanmış/taşlanmış) olması gerekir.
  • Sabitlik: Ölçüm anında prob parçaya dik tutulmalı ve parçanın esnememesi/titrememesi sağlanmalıdır. Hafif parçalarda ölçüm yaparken parçanın sabit bir kütleye tutturulması önerilir.
Daire Testereler: Özellikler, Diş Yapıları ve Doğru Kullanım Rehberi

Daire Testereler: Özellikler, Diş Yapıları ve Doğru Kullanım Rehberi

Daire testereler, dairesel bir levha üzerinde eşit aralıklarla dizilmiş dişler yardımıyla kendi ekseni etrafında dönerek hızlı ve efektif kesim yapan kesici takımlardır. Frezeleme makinelerinden özel dairesel kesim tezgahlarına kadar geniş bir alanda kullanılan daire testereler; doğru testere çapı, kalınlığı, delik çapı ve diş formu seçildiğinde yüksek verimlilik ve hassas kesim kalitesi sunar.

Temak Teknik’in hazırladığı daire testereler, diş yapıları, malzeme çeşitleri ve kesim parametreleri detaylarını içeren bilgilendirme videosunu aşağıdan izleyebilirsiniz:

Daire Testerelerde Temel Seçim Kriterleri

1. Daire Testere Çapı ve Kalınlığı

  • Çap: Kullanılan makinenin kapasitesine ve kesim yapılacak parçanın derinliğine göre belirlenir. Testere çapı büyüdükçe çevresel hız artar; ancak yalpalama riski de yükseleceğinden bağlama rijitliğine dikkat edilmelidir.
  • Kalınlık: Sektörde genellikle 0.2 mm ile 6 mm arasında standart kalınlıklar bulunur.
  • Kaydırma Formülü (0.75 × Kalınlık): Testere kalınlığından daha geniş bir kanal açılacaksa (örneğin 4 mm kalınlığındaki testereyle 10 mm kanal açma), adım adım kaydırma yapılırken testere kalınlığı doğrudan eklenmez. Yüzeyde basamak veya çapak kalmaması için kaydırma miktarı 0.75 × Testere Kalınlığı formülü ile hesaplanır (4 mm × 0.75 = 3 mm kaydırma gibi).

2. Diş Sayısı ve Açı Tipi

  • Diş Sayısı

    • Seyrek Diş: Yumuşak malzemelerde (ahşap, alüminyum) talaş tahliyesini kolaylaştırır, kaba ve hızlı kesimlerde tercih edilir.
    • Sık Diş: Sert çeliklerde ve hassas yüzey kalitesi istenen finiş işlemlerinde daha düzgün sonuç verir.
  • Diş Açıları

    • Geniş Açı: Yumuşak malzemeler ve ahşap kesimleri için idealdir.
    • Dik Açı: Polyamit, plastik ve şekerleme türevi malzemelerde kullanılır.
    • Dar Açı: Sert metaller (çelik, alüminyum vb.) ve yüksek yüzey kalitesi istenen uygulamalar için uygundur.

3. Delik Çapı ve Malafa Bağlantısı

Göbek delik çapı (örneğin 22 mm, 32 mm vb.) testere çapı ve kalınlığı ile orantılı olarak belirlenir. Daire testerelerde salgı ve yalpalama olmaması için malafa tutucularının eksenel komparatör kontrolü yapılmalı; salgısız, rijit bir sıkma sağlanmalıdır.

Malzeme ve Kaplama Çeşitleri

  • HSS (Yüksek Hız Çeliği) Daire Testereler: Genel metal kesim operasyonlarında yaygın olarak kullanılır. Ömrünü ve performansını artırmak için TiN (Titanium Nitride) veya TiAlN (Titanium Aluminum Nitride) gibi sert kaplamalar uygulanabilir.
  • Karbür (Tungsten Carbide) Uçlu Daire Testereler: Özellikle demet/boru kesimlerinde ve yüksek hızlı CNC dairesel kesim tezgahlarında tercih edilir. Yüksek ısı dayanımı sayesinde daha yüksek devir ve ilerleme değerlerinde çalışmaya imkan tanır.

Doğru Kullanım ve Soğutma Tavsiyeleri

  • Kesme Hızı ve Devir: Kesilecek parçanın sertliği ve rijitliği göz önüne alınarak devir/dakika seçilmelidir. Sert malzemelerde yüksek devir ve aşırı ilerlemeden kaçınılmalıdır.
  • Soğutma Sıvısı Kullanımı: Sürtünmeye bağlı aşırı ısınmayı ve diş körelmesini önlemek için bor yağı/soğutma sıvısı veya uygun hava/yağ püskürtme sistemleri kesim alanına kesintisiz uygulanmalıdır.
ER Pensler ve Pens Tutucuların Kullanım Standartları

ER Pensler ve Pens Tutucuların Kullanım Standartları

Talaşlı imalat operasyonlarında en yaygın ve esnek takım bağlama çözümü olan ER Pensler ve ER Pens Tutucular, çok geniş bir takım şaft aralığını güvenle sıkmak için tasarlanmıştır.

Temak Teknik’in ER pens sistemlerinin seçim esaslarını, avantajlarını ve doğru montaj adımlarını anlattığı videosunu aşağıdan izleyebilirsiniz:

Öne Çıkan Özellikleri ve Avantajları

  1. Geniş Ölçü Standartları: ER pens sistemleri ER08, ER11, ER16, ER20, ER25, ER32 ve ER40 gibi farklı boyut kodlarına sahiptir [00:17]. Dar ve derin gözlere girmek için küçük gövdeli (ER08, ER11), yüksek tork gerektiren kaba işlemlerde ise büyük gövdeli (ER32, ER40) modeller tercih edilir [01:37], [01:55].
  2. Ara Ölçüler ve Esnek Sıkma: Standart matkap veya freze çaplarının yanı sıra 11.5 mm gibi özel ondalıklı ara çaplardaki takımlar da penslerin esneme payı (0.5 mm, 1 mm veya 2 mm sıkma aralığı) sayesinde güvenle tutturulabilir [00:26].
  3. Farklı Gövde Boyları: Dalma derinliklerine göre tutucu gövdelerinin 75 mm, 100 mm veya daha uzun L-boyu seçenekleri piyasada mevcuttur [01:45].

Doğru Kullanım ve Sınırlandırmalar

  • Ağır Frezeleme Riskleri: ER pens tutucular genel frezeleme, matkap ve rayba operasyonları için son derece ekonomik ve idealdir [00:51]. Ancak ağır kaba frezelemede kesme yükünden dolayı takımın içeri çekilme (pull-out) yapma ve pens kanallarına zarar verme riski bulunduğundan bu tip ağır operasyonlarda Weldon, Rulmanlı veya Hidrolik tutucular tercih edilmelidir [01:18].
  • Kılavuz Çekme Limiti: Standart ER pensler kılavuz şaftını sıkarken kilitlenme sağlamadığı için yüksek tork altında kaydırma yapabilir. Kılavuz çekme operasyonlarında emniyet debriyajlı veya yaylı kılavuz tutucular kullanılmalıdır [01:00].
  • Montaj Sırası: Montaj yapılırken pens, öncelikle eğik bir açıyla somun içerisindeki eksantrik halkaya oturtulmalı ve “klik” sesi duyulduktan sonra tutucu gövdesine vidalanmalıdır [02:04].
İmalatta Hassas Ölçümün Anahtarı: Gönye Çeşitleri ve Kullanım Alanları

İmalatta Hassas Ölçümün Anahtarı: Gönye Çeşitleri ve Kullanım Alanları

Talaşlı imalatta, montaj süreçlerinde ve kalite kontrolde bir parçanın yüzey düzlemselliğini ya da yüzeyler arasındaki açısal dikliği doğrulamak en kritik adımlardan biridir. Bu kontrollerin hızlı ve güvenilir bir şekilde yapılabilmesi için farklı ölçüm ihtiyaçlarına özel gönye çeşitleri kullanılır.

Bu yazımızda, Temak Teknik rehberliğinde imalat ve atölye ortamlarında en sık kullanılan gönye türlerini, işlevlerini ve doğru muhafaza yöntemlerini inceliyoruz.

1. Kıl Gönyeler (Işıklı Kontrol Gönyeleri)

Kıl gönyeler, hassas yüzeylerin düzlemselliğini ve 90 derecelik diklik durumunu ışık sızma yöntemiyle kontrol etmeye yarayan yüksek hassasiyetli ölçüm aletleridir.

  • Yapısı: Kenarları iki taraftan özel olarak taşlanmış ve bıçak sırtı şeklinde ince bir çizgi (kıl) oluşturulmuştur.
  • Kullanımı: Kontrol edilecek yüzeye oturtulup ışığa karşı bakılır. Yüzeydeki en küçük düzensizlik veya açısal sapma, kıl kenardan sızan ışık sayesinde anında tespit edilir.
  • Boyutları: 100 mm, 150 mm, 200 mm ve 250 mm gibi farklı uzunluk seçenekleri bulunur.

2. Şapkalı Gönyeler (Dayamalı Gönyeler)

Şapkalı gönyeler, tabanında bulunan dayama (şapka) parçası sayesinde dik kontrol işlemlerini ve parça sıfırlamalarını oldukça kolaylaştırır.

  • Pratik Kullanımı: Dayama yüzeyi referans alınan parçaya yaslanarak 90 derecelik diklik el yardımıyla hızlıca kontrol edilir.
  • Atölye Uygulaması: İşleme merkezinde (CNC) mengene bağlarken T-kanallardan veya referans yüzeylerinden şapkalı gönye ile destek alınarak mengene paralelliği saniyeler içinde sağlanır. Bu sayede komparatör ile ayar yapma süresi ciddi oranda kısalır.

3. Sabit Açılı Gönyeler

Tasarımı gereği belirli standart açılara sabitlenmiş gönye türleridir.

  • Özellikleri: Genellikle 45°, 60°, 120°, 135° ve 150° gibi 30 ve 45 derecenin katı olan açılarda üretilir.
  • Kullanım Alanı: Belli standart açılarda birleştirme veya pah kırma kontrolü yapılan imalat hatlarında referans ölçü aleti olarak kullanılır.

4. Üniversal ve Açı Ölçer Gönyeler

Açı ölçümünü derece ve dakika hassasiyetinde yapabilen esnek cihazlardır.

  • Verniyerli ve Optik Açı Ölçerler: Üzerinde derece/dakika hesabı yapabilen verniyer skalası ve açı okumayı kolaylaştıran büyüteçli mercekler barındırır. İstenilen açıya ayarlanıp kilitlenebilir.
  • Basit ve Mafsallı Açı Ölçerler: 180 dereceye kadar olan açıları kontrol etmek için iletki (Açıölçer) mantığıyla çalışan modellerdir. Çelik konstrüksiyon, demir doğrama ve mobilya imalatında kopyalama ve açı doğrulama amacıyla sıkça kullanılır.

5. Gönyelerin Doğru Kullanımı ve Bakımı

Gönyeler, taşlanmış ve uluslararası standartlara göre toleranslandırılmış hassas kontrol ekipmanlarıdır. Atölye koşullarında gönyelerin ömrünü uzatmak ve doğruluklarını korumak için şu hususlara dikkat edilmelidir:

  1. Rastgele Tezgah Üstüne Bırakmayın: Gönyeleri anahtar, çekiç, iş parçası veya talaş birikintilerinin üzerine koymaktan kaçının.
  2. Kutuda Muhafaza Edin: Kullanım dışı olduklarında nemden ve darbelerden korumak için orijinal ahşap kutularında, sünger kaplamaları içerisinde tutun.
  3. Temiz Tutun: Kullanım sonrasında üzerindeki talaş ve yağ birikintilerini temizleyip korozyona karşı koruyucu ince bir yağ katmanıyla muhafaza edin.
HSS Frezeler: Çeşitleri, Özellikleri ve Talaşlı İmalattaki Kullanım Alanları

HSS Frezeler: Çeşitleri, Özellikleri ve Talaşlı İmalattaki Kullanım Alanları

Talaşlı imalat operasyonlarında yaygın olarak tercih edilen HSS (High Speed Steel – Yüksek Hız Çeliği) parmak frezeler, yüksek toklukları, darbe dayanımları ve ekonomik maliyetleri ile öne çıkan kesici takımlardır. Karbür takımlara oranla daha esnek bir yapıya sahip olan HSS frezeler, özellikle darbeli kesimlerde ve standart toleranslı imalat süreçlerinde güvenle kullanılır.

Temak Teknik’in hazırladığı HSS parmak freze çeşitleri, ağız sayıları, kaplama türleri ve bileme avantajlarını içeren bilgilendirme videosunu aşağıdan izleyebilirsiniz:

HSS Frezelerin Avantajları ve Temel Özellikleri

  1. Yüksek Darbe Dayanımı ve Tokluk: Karbür frezelere kıyasla kırılganlığı çok düşüktür. Tezgah rijitliğinin az olduğu durumlar ile darbeli/titreşimli kesim operasyonlarında takımı kırmadan güvenle çalışır.
  2. Düşük Maliyet ve Kolay Bileme: Satın alma maliyetleri düşüktür. Ayrıca üniversal veya küçük parmak freze bileme makinelerinde ağız ve yanak bilemesi çok düşük maliyetlerle kolayca gerçekleştirilebilir.
  3. Malzeme İşleme Çeşitliliği: Yumuşak çelikler ( < 180 HB), alüminyum, bakır, ahşap, plastik ve kompozit malzemelerin işlenmesinde idealdir.

Malzeme Yapısı ve Kaplama Seçenekleri

  • HSS-Co (Kobalt Alaşımlı HSS): Yapısında %5 ile %8 arasında kobalt barındırır. Kobalt katkısı, takımın yüksek sıcaklıklara karşı direncini artırır ve kesme ömrünü uzatır.
  • Kaplamasız HSS Frezeler: Özellikle alüminyum, bakır ve paslanmaz malzemelerin işlenmesinde malzemenin takıma yapışmasını (sıvanmasını) önlemek adına kaplamasız ve son derece keskin ağızlı olarak tercih edilir.
  • Kaplamalı HSS Frezeler (Örn. Zirkonyum): Yüzey kalitesinin yüksek tutulması istendiğinde sürtünmeyi düşüren ve aşınmayı geciktiren özel kaplamalar uygulanır.

Ağız Sayılarına ve Formlarına Göre HSS Freze Tipleri

  • 1 Ağızlı Frezeler: Ahşap, pleksi, plastik ve kompozit malzemelerin kesiminde (Router tezgahlarında) talaşı hızla tahliye etmek için kullanılır.
  • 2 ve 3 Ağızlı Frezeler: Alüminyum ve yumuşak metallerin işlenmesinde ve kama yuvası açma (daldırma frezeleme) operasyonlarında tercih edilir.
  • 4 Ağızlı Frezeler: Genel çelik işleme ve yan yüzey frezeleme operasyonlarında yaygın kullanılır.
  • 6 Ağızlı ve Tırtıklı (Kaba) Frezeler: Talaşı küçük parçalara kırarak yüksek talaş kaldırma imkanı sunar (kaba işlem) veya çok ağızlı yapısıyla hassas yüzey finişi elde edilmesini sağlar.
  • Form Frezeler: Düz (90° köşe), küre uçlu (köşe radüslü), konik veya özel pah açma formlarına sahip özel profilli tipleri mevcuttur.
HSS Matkaplar Nedir? Helis Açıları, Türleri ve Kullanım Alanları

HSS Matkaplar Nedir? Helis Açıları, Türleri ve Kullanım Alanları

Talaşlı imalat süreçlerinde yapılan işlerin yaklaşık %33’ü delik delme operasyonlarından oluşur. Bu kadar sık tekrarlanan bir işlemde doğru matkap ucu seçimi; takım ömrünü uzatır, yüzey kalitesini artırır ve imalat maliyetlerini düşürür. Atölyelerin vazgeçilmez takımlarından biri olan HSS (Yüksek Hız Çeliği) matkaplar, biledikçe tekrar kullanılabilme özelliğiyle en yaygın delme araçlarındandır.

Bu yazımızda, Temak Teknik rehberliğinde HSS matkapların türlerini, helis açılarını, kobalt katkısının önemini ve kaplama teknolojilerini inceliyoruz.

1. Malzemeye Göre Uç ve Helis Açıları (N, H, W Tipleri)

İşlenecek malzemenin sertliğine, talaş yapısına ve gevreklik durumuna göre matkapların uç açıları ve helis (yiv) Açıları farklılık gösterir:

  • N Tipi (Standart Matkaplar)

    • Uç Açısı: Genellikle 118° civarındadır.
    • Helis Açısı: 18° – 30° arasındadır.
    • Genellikle genel amaçlı çeliklerin ve standart malzemelerin delinmesinde tercih edilir. Sert ve kırılgan malzemelerde basma yüzeyini artırmak amacıyla uç açısı 135° – 140° değerlerine kadar çıkartılabilmektedir.
  • H Tipi Matkaplar

    • Helis Açısı: 10° – 15° gibi daha dar/geniş aralıklı bir helis açısına sahiptir.
    • Sert, sertleştirilmiş veya kırılgan malzemelerin delinmesinde daha yüksek direnç sunar.
  • W Tipi Matkaplar

    • Helis Açısı: 35° – 40° arasında daha dik/sık bir helis açısına sahiptir.
    • Alüminyum, pirinç ve plastik gibi yumuşak veya talaşı kolay tahliye edilmesi gereken malzemelerde talaşı hızlıca dışarı atmak için kullanılır.

2. HSS-Co (Kobalt Katkılı) Matkapların Avantajları

Özellikle paslanmaz çelikler gibi işlenirken yüksek ısı üreten ve sertleşmeye eğilimli malzemelerde standart HSS matkaplar çabuk körelir.

  • Kobalt Oranı: HSS-Co matkaplarda %6 ila %8 arasında Kobalt (Co) alaşımı bulunur.
  • Isı ve Aşınma Direnci: Kobalt katkısı, matkabın yüksek sıcaklıklara karşı mukavemetini artırır ve aşınma direncini yükseltir.
  • Kullanım Alanı: Paslanmaz, ısıya dayanıklı çelikler ve zorlu alaşımlarda HSS-Co kullanımı takım ömrünü ciddi oranda uzatır.

3. Kaplamalı HSS Matkaplar ve Performans

HSS matkapların performansını artırmak için özel yüzey kaplama teknolojileri kullanılır (örneğin Zirkonyum kaplama):

  • Sürtünmeyi Azaltır: Kaplama, matkap ile malzeme arasındaki kesme yüzeyindeki sürtünmeyi minimuma indirir.
  • Yüzey Kalitesi: Delik iç yüzeyinin pürüzsüz çıkmasını sağlar.
  • Uzun Takım Ömrü: Isınmayı engellediği ve aşınmayı geciktirdiği için tek seferde daha çok ve derin delik delinmesine imkan tanır.

Özetle: Talaşlı imalat süreçlerinde her malzemeye aynı matkabı kullanmak yerine; malzemenin cinsine, sertliğine ve çalışma şartlarına uygun helis açısına ve kaplamaya sahip HSS matkabı seçmek imalat verimliliğinizi artıracaktır.