blog

IZAR HSS Matkaplar ve Raybalar Hakkında Bilgi

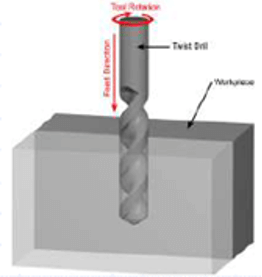
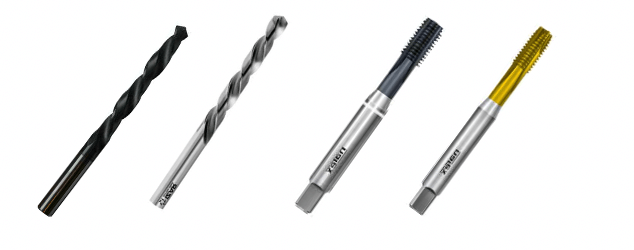
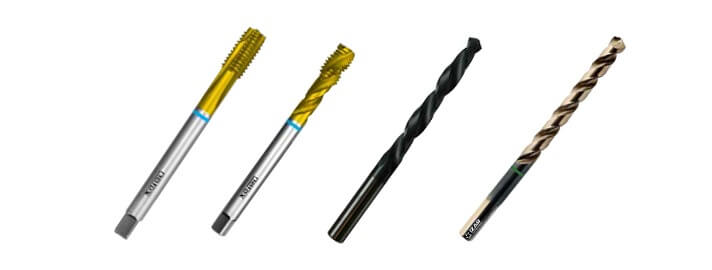
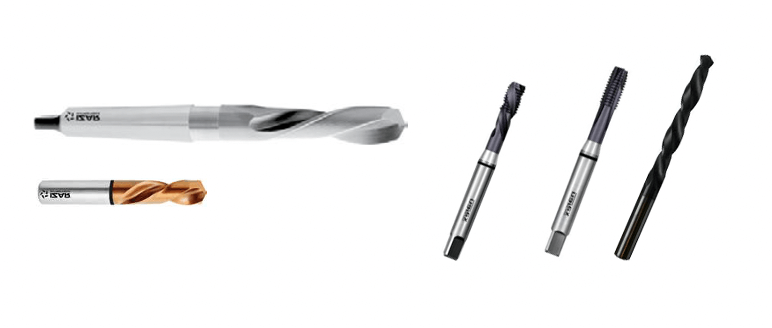
HSS matkap uçları, minimum 2 kesici ağızlı ve helisel oluklu delme işlemine yarayan kesici takımlardır. Matkap uçlarının delme işlemlerini gerçekleştirmesi için belirli uç açılarına sahip olması gereklidir. Delinecek malzemenin cinsine göre matkap kalitesi ve tipi seçilmelidir.
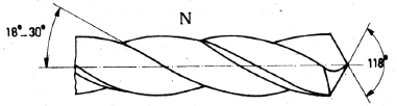
N Tipi: Normal çelikler için


H Tipi: Sert ve Kırılgan çelikler için


W Tipi: Yumuşak malzemeler için

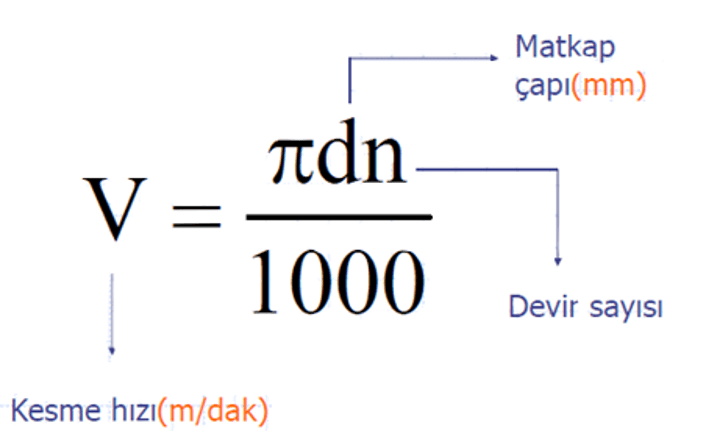
Matkaplarda Kesme Hızı Hesabı
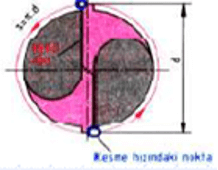
Matkap üzerindeki bir noktanın dakikada metre cinsinden aldığı yola kesme hızı denir.
 

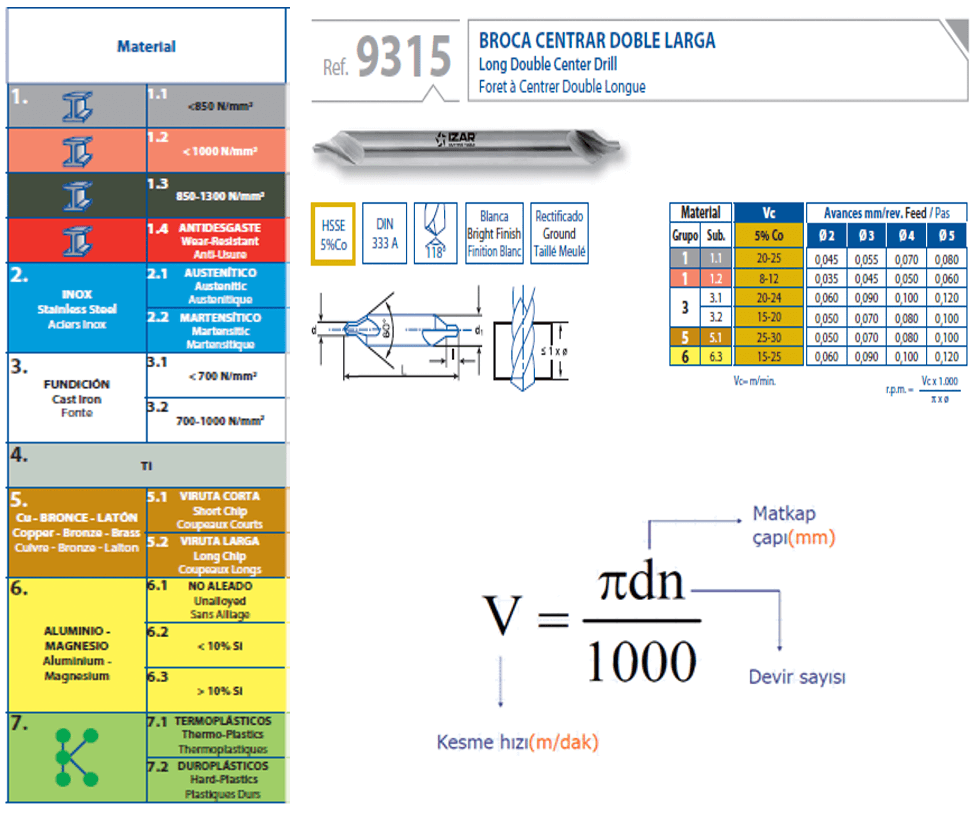
Matkaplarda İlerleme Hesabı

Matkaplarda ilerleme, delme esnasında matkabın kendi ekseni doğrultusunda bir devirde iş parçası içerisinde almış olduğu yol olarak tanımlanır. İlerleme:

  • Matkap cinsine,
  • Matkap malzemesine,
  • Matkap çapına bağlıdır.


IZAR Matkaplar ve Kullanım Yerleri
Rayba ve Raybalama

Matkapla delinen delik tam ölçüsünde olmadığı gibi istenildiği kadar hassas bir yüzeyde elde edilmez. Delikte hassas bir yüzey kalitesi ile istenilen ölçüyü tam sağlamak için kullanılan kesici takıma rayba, yapılan işlemede raybalama denir. Hassas ve düzgün bir yüzey elde edilmesi istenirse, önce delik ölçüsünden biraz küçük delinir. Sonra tam ölçüsüne getirmek üzere raybalanır.

El Raybası:

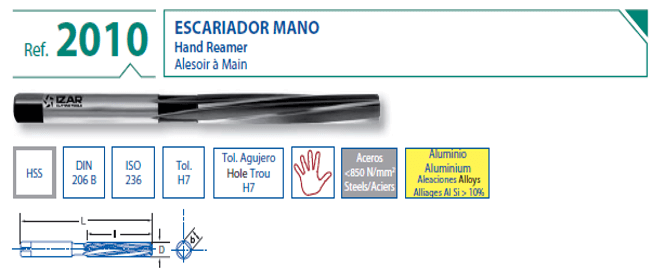
El raybalarının kesme yapan ağız boyu ve bunu takip eden yardımcı ağız boyu uzundur. Bunun nedeni ise raybanın delik içerisinde kolay ağızlamasını sağlamak ve elle döndürme kuvvetinin azaltılmasıdır. El raybaları boyu en az çapı kadar olan boydan boya delinmiş deliklere çekilir.

Makine Raybası:

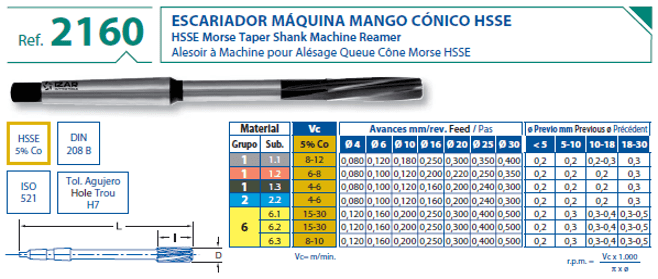
Makine raybalarının yataklanan zırhlı kısımları ile esas kesme yapan ağız kısımları el raybalarından daha kısadır. Çünkü rayba makinede çekilirken makinenin mili tarafından yataklanmaktadır. Makine raybaları konik ve silindirik saplı olarak imal edilirler. Makine raybalarının uç koniklik boyu daha kısadır. Esas kesici kenarı bu ağızlar oluşturmaktadır. Bu nedenle makine raybaları kör delikler için daha uygundur.

Konik Raybalar:

Konik raybalar silindirik delikleri konik hale getirmek için kullanılan raybalardır. Konik pimlerin delikleri, mors  kovanları gibi konik yuvalar konik raybalarla islenir. Konik raybalar koniklik oranlarına bağlı olarak üç tiptir.

1:Pim raybaları(1/50)

2:Mors raybaları(1/20)

3:Muslukcu raybaları(1/10)

Rayba Payı:

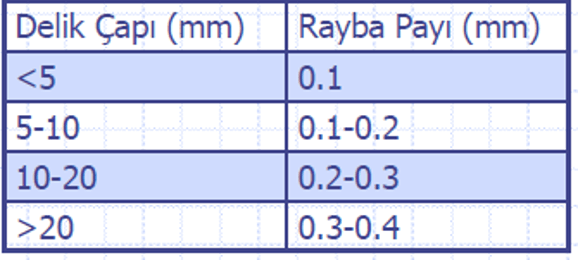
Rayba delik sonrasında yapılan ikinci bir işlem olduğundan delme işleminde standartlarda belirtildiği miktarlarda rayba payı bırakılmalıdır. Eğer daha fazla rayba payı bırakılacak olursa rayba çekmek zorlaşır hatta rayba kırılabilir.
 

Doğru Kılavuzu Nasıl Seçebilirsiniz?

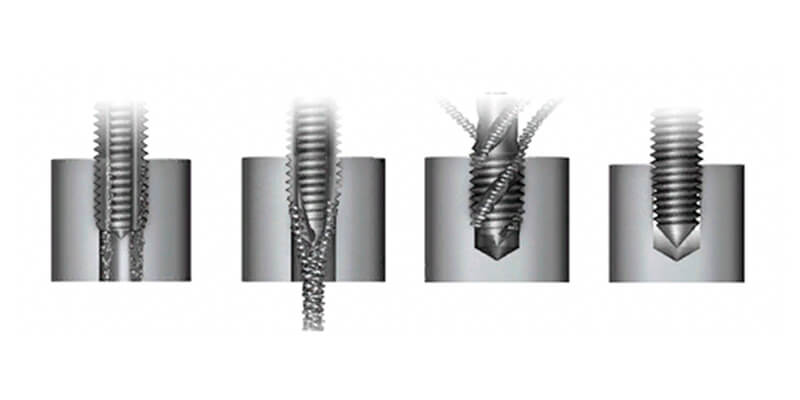
Kılavuzlar makine imalat sanayisinde sökülebilir birleştirmelerde, deliklere diş açılmasında kullanılan ve önemini yitirmeyen kesici takımlardır. Kılavuzların temelde el ve makine olmak üzere iki türü bulunmaktadır.  Makine kılavuzları seri imalatta tercih edilen takımlar olup farklı form ve tipleri bulunmaktadır. Kılavuz ile diş açılmasındaki talaş kaldırma operasyonu, diğer kesici takımlarla yapılan operasyonlara göre daha basit gözükse de, kılavuzla diş açılmasında talaşın dışarı atılması, kesici kenarların yağlanması, devir ve ilerleme arasındaki bağıntının kılavuz adımına göre tespiti, vb. gibi sorunlar kılavuz çekmeyi zor işlemlerinden biri haline getirmektedir. Kılavuzun delik içerisinde kırılma ve kırılan kılavuzlarında delik içerisinden çıkarılamama gibi bir olasılığı bulunmaktadır. Böylelikle de, delik içinde kırılan kılavuzlar imalatın maliyetini ve kalitesini doğrudan veya dolaylı olarak etkileyebilmektedir. Buna rağmen talaşlı imalat sanayisinde kılavuz seçimi ve kesme parametrelerinin belirlenmesine yönelik yapılagelen ve önemsenmeyen yaklaşımlar bulunmaktadır. Bu nedenlerden dolayı, kılavuzun uygun bir şekilde kullanılabilmesi için, ön şartların (kılavuz seçimi, kesme şartları, vb.) en iyi şekilde belirlenmesi gerekmektedir.

Kılavuz seçiminde birçok parametre vardır. Kesici takım imalatçıları ürettikleri kılavuzların özelliklerini tablolar halinde kullanıcıya sunmaktadır. Çünkü üretilen kesicilerin özellikleri, genel olarak benzer olmasına karşın bazı farklılıklar gösterebilmektedir. Sonuçta her üretici kendi teknoloji ve tecrübelerine dayanarak kılavuz imalatı yapmaktadır.

Kılavuz malzemeleri;

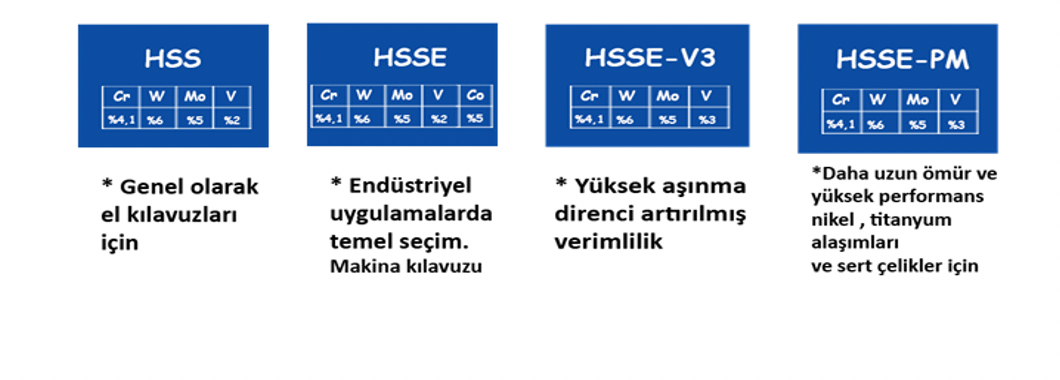
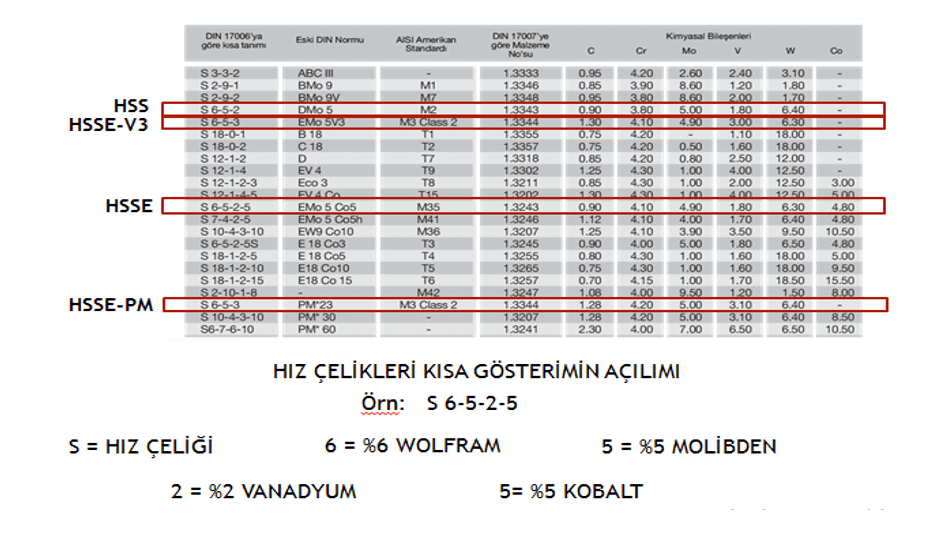
Narex kılavuzlarının yapımında kullanılan hız çelikleri;

Hız çeliklerinde bulunan alaşımlar ve elementlerin çeliğe etkisi kısaca şu şekildedir;

  • Karbon (C): Karbon oranına bağlı olarak sertlik artar. Karbon, karbür oluşumunda önemli rol oynar. Karbon oranının artması darbe dayanıklılığını düşürür; fakat kesme özelliğini ve aşınma direncini arttırır.
  • Wolfram (W): Yüksek hız çeliklerinin temperleme direncini arttırır. Sıcak sertliğin artması için ince taneli bir içyapı oluşturur.
  • Molibden (Mo): Yüksek hız çeliklerinde wolfram yerine kullanılır. Etkisi wolfram gibidir.
  • Krom (Cr): Hız çeliklerinin her çeşidinde % 4-5 arasında bulunur. Sertlik ve kesme verimini arttırır.
  • Vanadyum (V): Kesme verimini arttırır. Vanadyum, çelik bünyesindeki karbonu kendine bağlar, diğer metal karbürlerin oluşmasını azaltır. Vanadyum karbürler, yüksek hız çeliklerinin en sert karbürleridir.
  • Kobalt (C): Kobaltın etkisi sıcak sertliği arttırmasıdır. Bu nedenle kesici takımın kesme verimini arttırır. Büyük paso ile çalışılan takımlarda ve Cr-Ni alaşımlı çeliklerin işlenmesinde iyi sonuç verir.

Kılavuzlar için yüzey işlemleri;

  • TIN: PVD kaplama operasyonlarında 500 °C de kalınlık 2-4 µm uygulanmaktadır. Kaplama sertliği 2300 HV’dir. Düşük sürtünme katsayı(0,6) ve düşük yapışma özellikleri ile takım ömrünü uzatmaktadır. Oksidasyon sıcaklığı 600 °C dir. Titanyum nitrur altın rengindedir.
  • TİCN: PVD kaplama operasyonlarında 500 °C de 2-4 kalınlık µm uygulanmaktadır. Kaplama sertliği 3000-3600 HV’dir. Düşük sürtünme katsayısı (0,2)ve sertliği sayesinde aşındırıcı malzemelerde kullanılır. Oksidasyon sıcaklığı 400 °C’dir. Titanyum karbonitrur mavi-gri renktedir.
  • TİALN: PVD kaplama operasyonlarında 500 °C de 1-4 kalınlık µm uygulanmaktadır. Kaplama sertliği 3000-3600 HV’dir. Düşük sürtünme katsayısı (0,4) ve sertliği sayesinde sert malzemelerde ve kuru çalışma ortamında kullanılır. Oksidasyon sıcaklığı 900 °C’dir. Titanyum alüminyum nitrur siyah renktedir.
  • OX oxidasyon: Özel bir tertibat ile takım yüksek sıcak buhara maruz bırakılır. Bu durum takım yüzeyinde koyu bir oksit tabakasının oluşmasına neden olur. Bu oksit tabakası yüzeyi korur ve yağlama özelliği katar. Özellikle düşük karbonlu çeliklerde soğuk birleşmeye mani olur. Koyu gri renktedir.

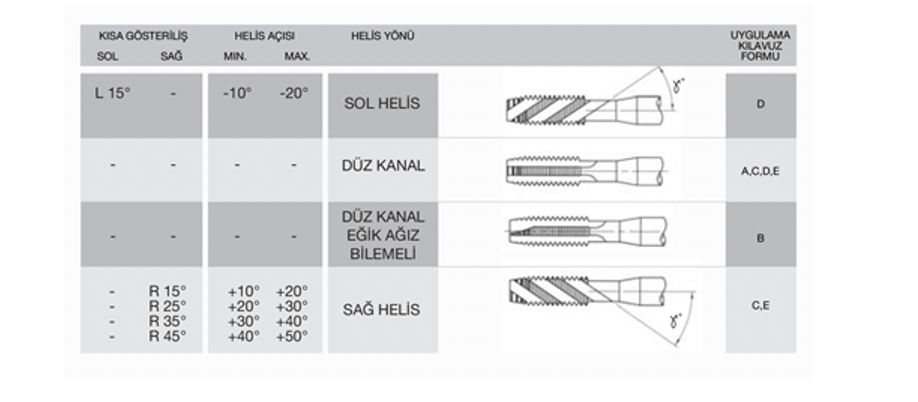
Kılavuzda Helis yönü ve açıları;

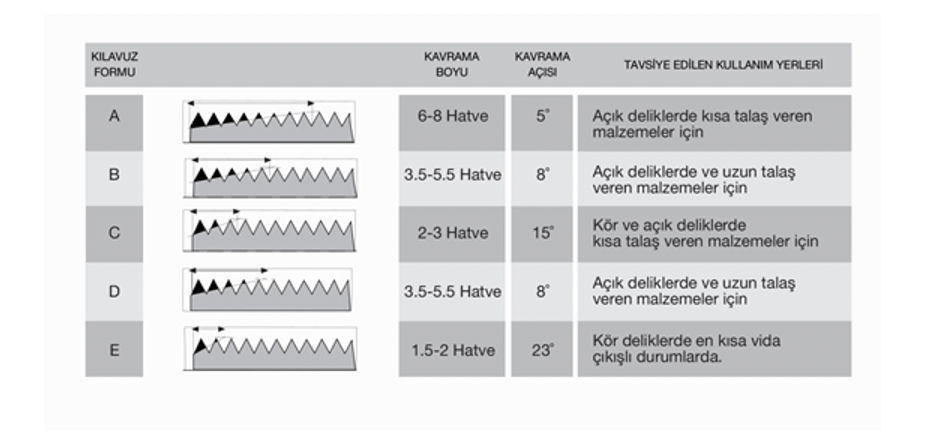
Kılavuz kavrama formları ve kullanım yerleri;

Talaş yönleri;

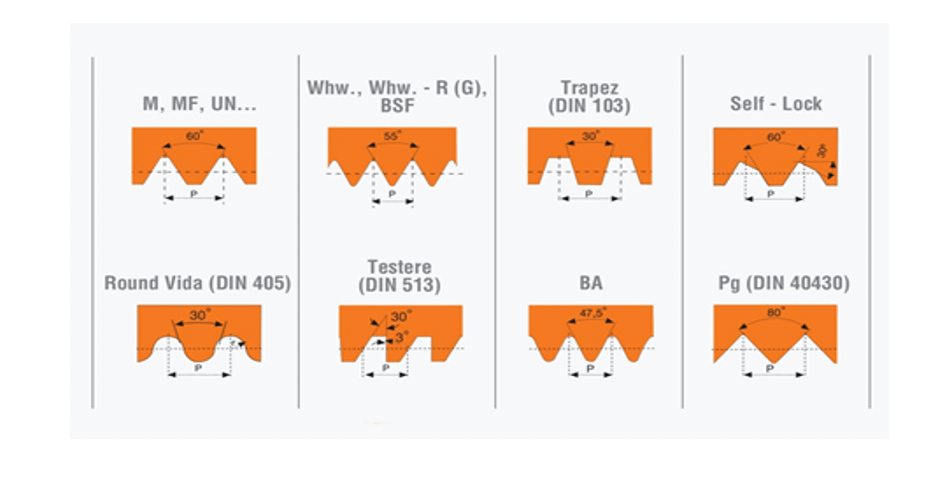
Kılavuzda diş formları;

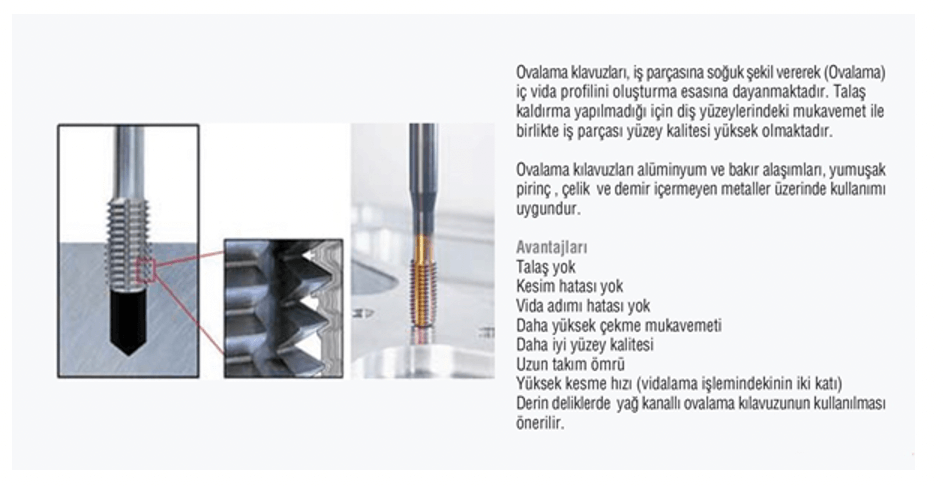
Ovalama kılavuzu (yağ kanalsız);

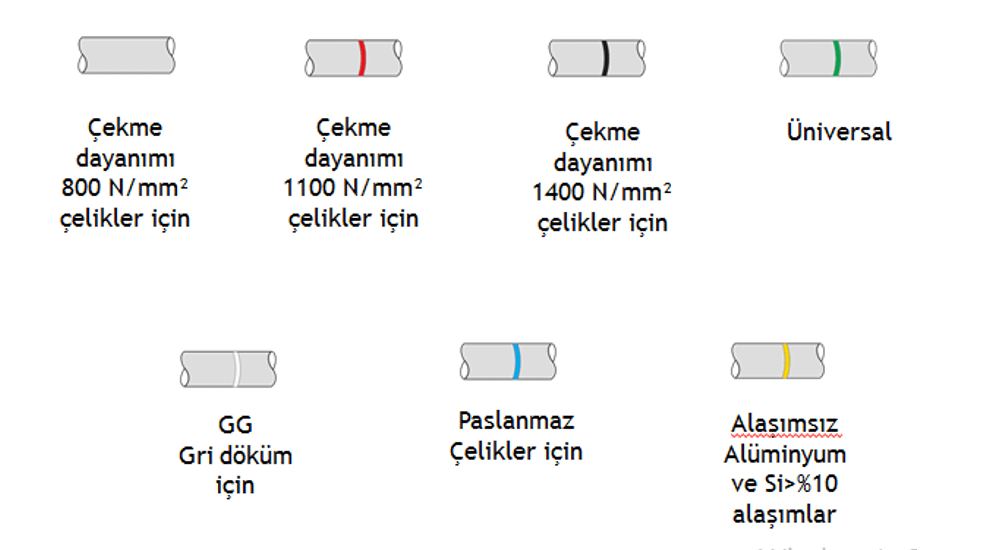
Narex kılavuzlarındaki şeritlerin anlamı;

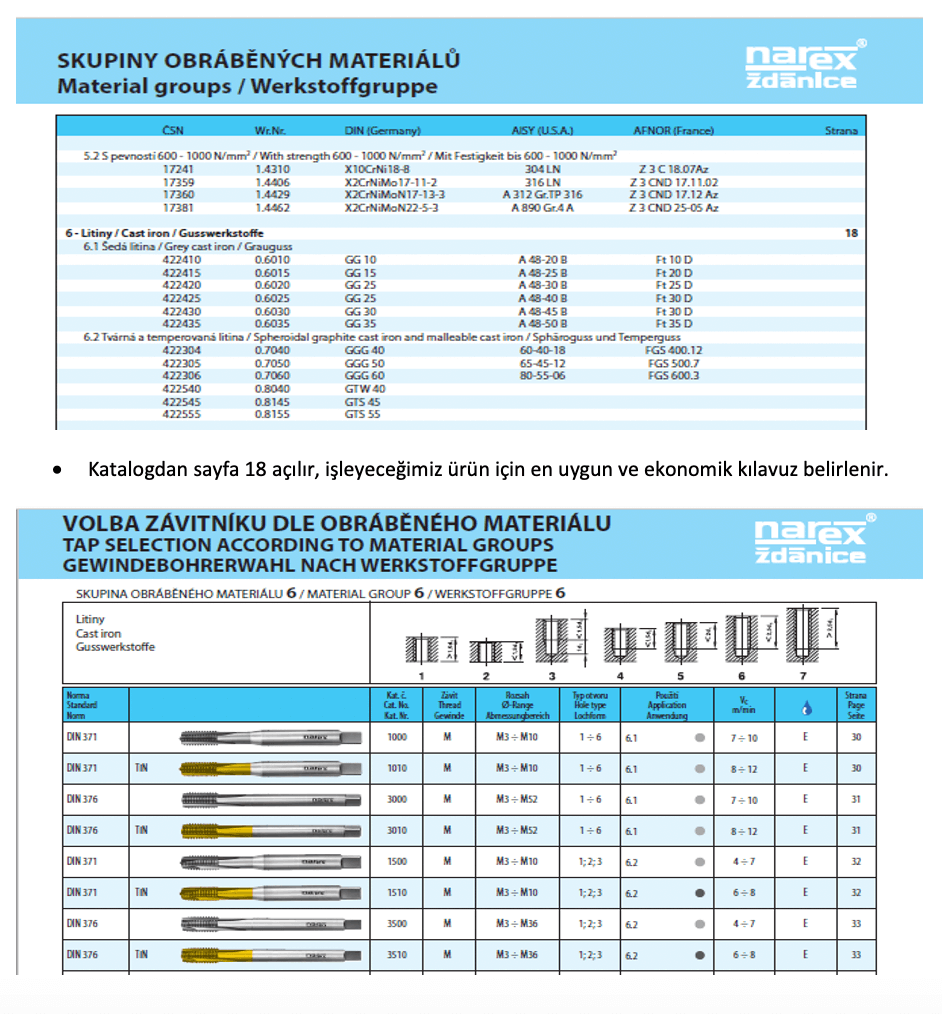
Narex kataloğunda en uygun kılavuz ve çalışma koşulunu belirlemek için;

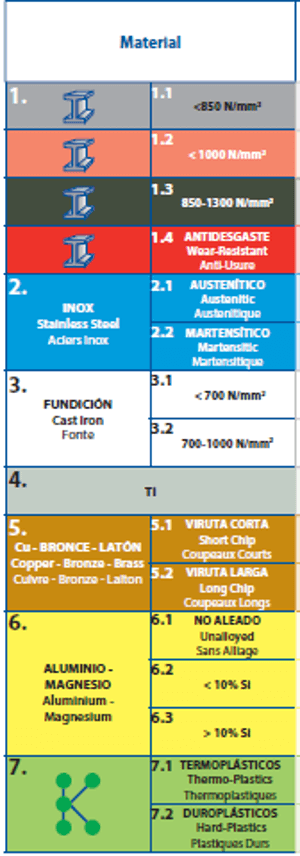
  • Çekilecek dişin ölçüsünün ne olduğunu, kör deliğe mi yoksa açık deliğe mi diş çekileceğini belirledikten sonra iş parçasının ne olduğu ve hangi grupta yer aldığı belirlenir. Sayfa no: 5 ve 6’ya bakınız. Örneğin : M6 kılavuz ile açık deliğe diş çekilecek , iş parçası GGG40 sfero dökme demir.

  • Katalogdan sayfa 32 açılır ve kılavuzun tüm özelliklerine ulaşılır.


Talaşlı İmalatta Sıkça Kullanılan Çelikler

Çelik demir elementi ile genellikle %0,2 ile %2,1 oranlarında değişen karbon miktarının bileşiminden meydana gelen bir alaşımdır.

ST37-ST44-ST52-ST60-1010-1018

Bu çelikler genellikle alaşımsız ve düşük karbonlu çelik olarak tanımlanır. ST yazısının yanındaki rakamlar çekme mukavemetini gösterir. Transmisyon milleri de bu çeliklerin soğuk çekilmiş halidir. Örneğin : ST-37’nin çekme mukavemeti 370  N/mm²’dir.

Bu çelikler Narex şeritsiz kılavuz ve Izar HSS matkaplarla kolaylıkla işlenebilir.

Narex şeritsiz kılavuz

OTAMAT ÇELİKLER

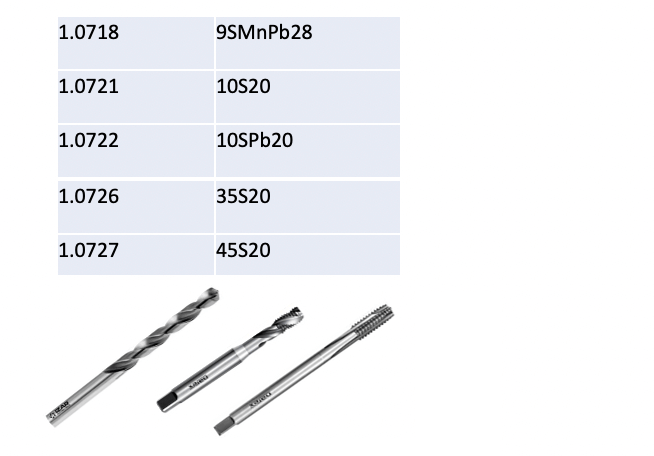
Otomat çelikleri düşük karbonlu ve düşük alaşımlı çeliklerdir. Kurşunlu (Pb) ,Kükürtlü (S) ve Manganlı (Mn) olarak çok karşımıza çıkar. Bu çelikler Narex şeritsiz kılavuz ve Izar HSS matkaplarla kolaylıkla işlenebilir.

1040(CK40) – 1045(CK45) – 1050(C45) 1060(CK60)

Orta karbonlu alaşımsız çelik olarak karşımıza çıkar. Bulundurduğu karbon oranına göre mukavemeti artar. CK yazısının yanındaki rakam karbon oranını gösterir. Örnek olarak: CK40 % 0,4 karbon içerdiği anlamına gelir. Isıl işlem yapılmadığı sürece Narex şeritsiz ,tin kaplı ,tialn kaplı kılavuzlar  ve Izar HSS matkaplarla kolaylıkla işlenebilir.

1.2738(impax) – 1.2379 – Toolox33 Toolox44 – 1.2714

Bu çelikler yüksek alaşımlı, işlemesi zor çeliklerdir. Isıl işlem ile yüksek sertliklere ulaşırlar.(60-66 Hrc)Isıl işlem görmemiş ham hallerini PLD karbür matkaplar, Narex siyah şerit PM kılavuzlar ve Izar Co5 matkaplarla işleyebilmek mümkündür.

PİK DÖKÜM GG20 – GG25 – GG30 SFERO DÖKÜM GGG40 – GGG50 – GGG60

Pik döküm yada gri dökme demir(lamel grafitli) içeriğinde bulunan döküm boşlukları ve sert parçacıklar işlemeyi olumsuz yönde etkiler. Sfero döküm küresel grafitli döküm olarak geçer. Gri dökme demirden farkı daha tok ve darbelere karşı daha dayanıklı olmasıdır. Dökme demirler PLD karbür matkaplar, Izar HSS matkaplar, Narex kaplamalı kılavuzlar ve Narex beyaz şeritli kılavuzlarla işlenebilmektedir.

PASLANMAZ ÇELİKLER

Bileşiminde minimum %10,5 krom bulunan çeliklere paslanmaz çelikler denir. Genel olarak 5 gruba ayrılırlar;

  • Ferritik paslanmaz çelikler.
  • Martenzitik paslanmaz çelikler.
  • Ostenitik paslanmaz çelikler
  • Duplex paslanmaz çelikler.
  • Çökelmeyle sertleştirilmiş paslanmaz çelikler.

Bu çeliklerin %60-%70’ini ostenitik paslanmaz çelik oluşturur ve en çok kullanılanlar 303 – 304 – 304L – 316 – 316L dir. Paslanmaz çelikler PLD karbür matkaplar , Narex mavi şeritli kılavuzlar ve Izar multi inox matkaplarla işlenebilir.

HARDOX 400 – 450 – 500 – 600

Hardox yüksek sertlik ve yüksek tokluğu bir arada bulunduran işlemesi zor olan çeliklerdir. Hardox yazısının yanında bulunan rakamlar Brinell cinsinden sertliğini göstermektedir. Örnek olarak Hardox 450’nin sertliği 450 Brinell’dir ve Rockwell cinsinden sertliği 48 Hrc dir. Izar hardox matkapla, karbür matkaplar ve Narex siyah şeritli kılavuzlar Hardox 450’ye kadar çalışabilmektedirler.