
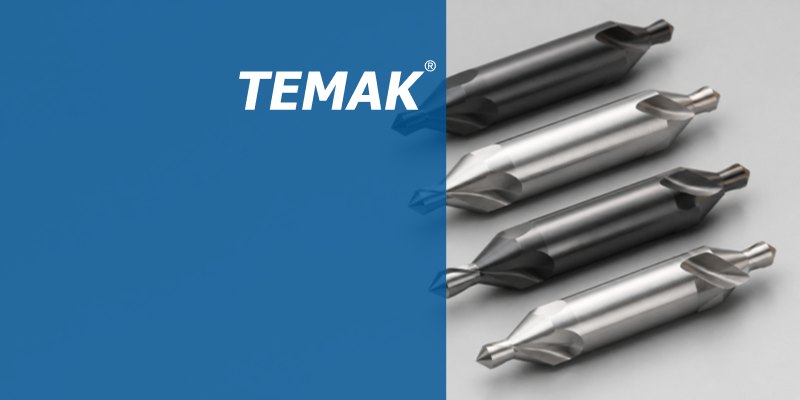
Talaşlı imalatta —gerek CNC işleme merkezlerinde gerekse manuel/CNC tornalarda— matkapla delik delme işleminden önce delik merkezini belirlemek büyük önem taşır. Doğrudan standart bir matkapla delmeye başlamak, matkap ucunun yüzeyde kaymasına, deliğin eksenden kaçmasına hatta takımın kırılmasına neden olabilir.
Bu yazımızda, Temak Teknik rehberliğinde punta matkaplarının temel işlevlerini, çeşitlerini, açı standartlarını ve doğru kullanım kurallarını inceliyoruz.
1. Punta Matkabının Temel Amacı ve Özellikleri
Punta matkabının ana görevi merkezleme ve kılavuzlama yapmaktır:
- Eksen Kaçmasını Önler: Özellikle eğrisel, kavisli veya açılı yüzeylerde matkap ucunun kaymasını engeller.
- Esnemez Yapı: Punta matkapları takım çeliğinden üretilir; esneme yapmazlar. Eksenel bir zorlanma veya kayıklık durumunda esnemek yerine kırılırlar. Bu sayede ilk merkezlemenin tam diklikte yapılmasını sağlarlar.
- Hafşalama Payı: Özel bir teknik gereksinim yoksa punta matkabı, üzerindeki havşa kısmının yaklaşık yarısına kadar daldırılarak kullanılır.
2. Punta Matkabı Çeşitleri ve Hammadde Tipleri
Punta matkapları, işlenecek malzemenin sertliğine, tezgin tipine ve çalışma koşullarına göre farklı malzemelerden üretilir:
- HSS-Co (%8 Kobalt İçerikli): Yeni nesil takım çeliklerindendir. Yüksek kobalt oranı sayesinde aşınmaya dayanıklıdır ve uzun takım ömrü sunar.
- Karbür Punta Matkapları: Çok sert malzemelerde ve yüksek hassasiyet gerektiren işlerde kullanılır. Ancak karbür gevrek bir malzeme olduğu için titreşimsiz ortamlarda çalıştırılmalıdır; titreşimli tezgahlarda çabuk kırılabilir.
- Uzun Punta Matkapları: İşleme merkezlerinde (VMC) veya derin/erişilmesi zor bölgelerdeki deliklerin merkezlenmesinde tercih edilir.
3. Standartlar ve Açı Değerleri
Punta matkapları endüstride belirli normlara göre üretilir:
- Norm ve Açılar: Piyasada en yaygın görülen punta matkapları DIN 333 normuna uygun olup genelde 60° açıya sahiptir. CNC uygulamalarına ve ihtiyaca göre bu açı 90°’ye kadar çıkabilir.
- Uç ve Şaft Çapı İlişkisi: Punta matkabı isimleri uç çapına göre verilir (örneğin uç çapı 2 mm olan bir punta matkabının şaft/sırt çapı 5 mm olabilir).
- Doğru Çap Seçimi: Delinsin istenen matkabın çapına uygun bir punta matkabı seçilmelidir. Gereğinden büyük bir punta matkabı kullanmak iş parçasında fazla geniş bir merkezleme ağzı oluşturur ve ölçü hassasiyetini bozar.
4. Kullanımda Dikkat Edilmesi Gereken Kurallar
- Alın Temizleme: Tornada punta deliği açılmadan önce iş parçasının alnı mutlaka tornalanarak düzgün bir yüzey elde edilmelidir.
- Kısa Bağlama: Parça ve punta matkabı bağlama aparatı (mandren veya pens) mümkün olduğunca kısa bağlanarak rijitlik artırılmalıdır.
- Devir ve İlerleme Hesabı: Kesme hızı (Vc), işlenecek malzemenin cinsine (çelik, döküm, alüminyum vb.) göre belirlenmeli ve devir hesabı ($n = \frac{V_{c} \times 1000}{\pi \times d}$) buna göre yapılmalıdır.
- Punta Derinliği Standartları: Seri üretimde veya puntaya parça dayamada, malzeme çapı ile orantılı standart punta derinlik tabloları referans alınmalıdır.