
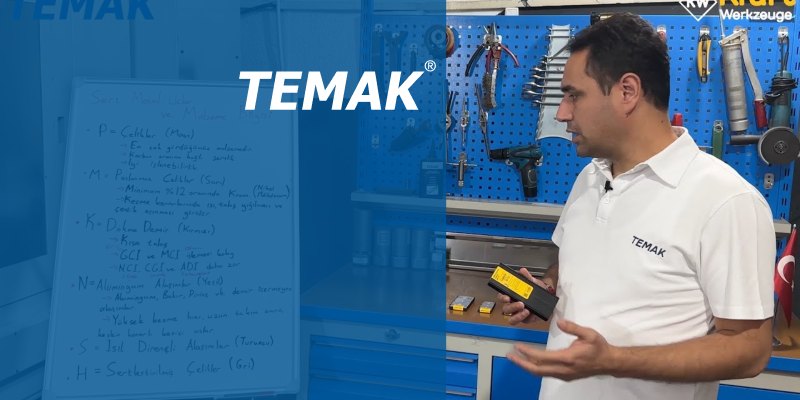
Talaşlı imalat operasyonlarında kesici uç seçimi yaparken işlenecek malzemenin fiziksel ve kimyasal özellikleri belirleyici faktördür. Uluslararası standartlarda (ISO) kesici uçlar, işlenecek malzeme gruplarına göre belirli harf ve renk kodları ile sınıflandırılmıştır. Yanlış uç seçimi; takımın hızlı aşınmasına, kırılmasına, talaş yığılmasına veya iş parçası yüzey kalitesinin bozulmasına yol açar.
Temak Teknik’in hazırladığı sert metal uçlar, ISO malzeme sınıfları ve doğru uç seçimi rehberini içeren bilgilendirme videosunu aşağıdan izleyebilirsiniz:
ISO Malzeme Grupları ve Renk Kodları
Sert metal (karbür) değiştirmeli uçlar, işlenecek malzeme türüne göre 6 ana gruba ayrılır:
1. P Grubu: Çelikler (Mavi Renk)
- Kapsam: Karbon çelikleri, alaşımlı çelikler, dökme çelikler ve ısıl işlem görmemiş takım çelikleri (1020, 1040, 1045, 4140, 2379 vb.).
- Talaş Yapısı: Genellikle sürekli ve helisel talaş verir. Kesme mukavemeti dengelidir, işlenebilirliği oldukça yüksektir.
2. M Grubu: Paslanmaz Çelikler (Sarı Renk)
- Kapsam: Bünyesinde en az %12 krom, nikel veya molibden barındıran paslanmaz çelikler (Örn. 304, 316, dubleks paslanmazlar).
- Özellikleri: Kesme esnasında talaş yapışması (yığılma) ve çentik aşınması meydana gelir. Keskin yapılı ve yüksek ısı dayanımına sahip uç geometrileri seçilmelidir.
3. K Grubu: Dökme Demir / Döküm (Kırmızı Renk)
- Kapsam: Gri dökme demir (pik), sfero döküm ve temper döküm malzemeler.
- Talaş Yapısı: Kısa ve kırılgan talaş verir (bulgur/buğday tanesi gibi). Talaş kırmaya çok fazla ihtiyaç duyulmadığı için bu uçlarda talaş kırıcı formlar genellikle düz veya yalındır.
4. N Grubu: Demir Dışı Metaller (Yeşil Renk)
- Kapsam: Alüminyum alaşımları, bakır, pirinç (sarı), bronz ile polyamit, delrin, kestamid gibi muhtelif plastik malzemeler.
- Özellikleri: Sürtünmeyi azaltmak ve sıvanmayı önlemek için polisajlı (parlak) ve son derece keskin geometrilere sahiptir. Yüksek kesme hızlarında uzun ömür sunar.
5. S Grubu: Isıya Dirençli Alaşımlar ve Titanyum (Turuncu / Kahverengi Renk)
- Kapsam: Nikel, kobalt veya titanyum tabanlı yüksek ısıl dirençli alaşımlar (Inconel, Hastelloy, Titanyum vb.).
- Özellikleri: Paslanmaz çeliklerden çok daha zor kesilen, işleme esnasında yüksek ısı üreten ve iş sertleşmesine sebep olan malzemelerdir. Takım ömrü düşüktür; özel kaplamalı uçlar gerektirir.
6. H Grubu: Sertleştirilmiş Malzemeler (Gri Renk)
- Kapsam: 45 – 65 HRC (Rockwell) arasındaki Isıl işlem görmüş sertleştirilmiş çelikler ve dökümler.
- Özellikleri: Aşırı yüksek kesme sıcaklıkları ve yüksek mukavemet oluşur. Darbesiz ve titreşimsiz ortamlarda sert metal uçların yanı sıra seramik veya CBN (Kübik Bor Nitrür) uçlar da tercih edilir.
Doğru Uç Seçimi İçin Önemli Tavsiyeler
- Parça Formu ve Yüzey Parlaklığı: Alüminyum ve plastik işlerken körelme veya kenar birikintisi (BUE) oluşmaması için yeşil kodlu (N sınıfı) parlak polisajlı uçlar seçilmelidir [01:38].
- Plastik Malzeme Tavsiyesi: Polyamit, delrin ve kestamid gibi plastik esaslı malzemeler için alüminyum geometrili (N) uçlar pürüzsüz kesim sağlayarak parça erimesini ve çapaklanmasını önler [01:53].
- Seramik Alternatifi: Sertleştirilmiş malzemelerde (H grubu) darbe riski yoksa, yüksek sıcaklıklara dayanıklı seramik uçlar veya CBN uçlar kesim ömrünü kat kat artırabilir