Paralel Altlık Setleri: Özellikleri, Kullanım Alanları ve Hassas Ayarlar

Paralel Altlık Setleri: Özellikleri, Kullanım Alanları ve Hassas Ayarlar

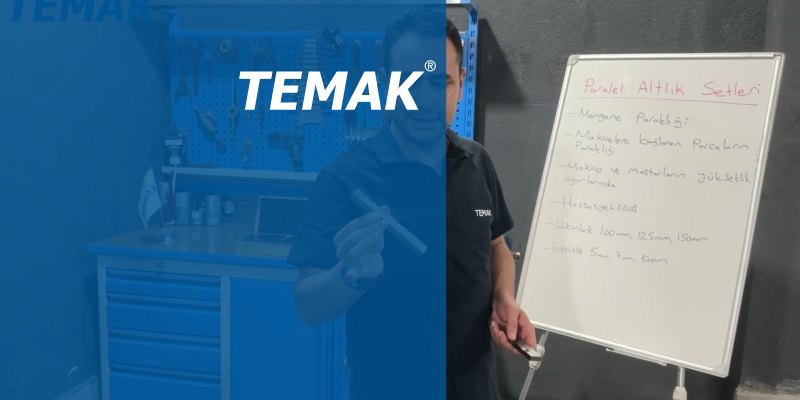
Talaşlı imalat operasyonlarında (özellikle CNC işleme merkezleri ve üniversal freze tezgahlarında), iş parçalarını mengeneye veya tablaya bağlarken parçanın düzgünlüğünü, yatay paralelliğini ve işlenecek seviyeye kadar yükseltilmesini sağlayan kalibre edilmiş aparatlara paralel altlık setleri denir.

Temak Teknik’in paralel altlık çeşitleri, hassasiyet toleransları ve tezgah üzerinde doğru kullanım yöntemlerini anlattığı videosunu aşağıdan izleyebilirsiniz:

Paralel Altlıkların Yapısı ve Teknik Özellikleri

  1. Yüksek Hassasiyet ve Yüzey Kalitesi: Hassas taşlanmış olan altlıkların dikliği 90° olup, çiftler arasındaki yükseklik ve paralellik toleransı 0.01 mm (%1 mm) hassasiyettedir [00:49].
  2. Yüksek Sertlik: Isıl işlem görmüş takım çeliğinden imal edilirler ve yaklaşık 60 HRC sertliğe sahiptirler [01:30].
  3. Standart Ölçüler

    • Uzunluklar: Genellikle 100 mm, 125 mm ve 150 mm standartlarında bulunur [00:58].
    • Genişlik / Kalınlık: Sektörde en yaygın olarak 5 mm (ince altlık) ve 10 mm (kalın altlık) genişliğinde olanlar kullanılır [01:20].
    • Yükseklik Adımları: Set içerisinde çiftler halinde; 14, 16, 18, 20, 22, 24, 26, 28, 32, 35, 40, 45 ve 50 mm gibi farklı yükseklik kombinasyonları yer alır [03:00].

Kullanım Alanları ve Kombinasyon Oluşturma

  • Parça Yükseltme ve Paralellik: Mengene çeneleri arasına koyularak iş parçasının tabana paralel ve istenen işleme yüksekliğinde sabitlenmesini sağlar [02:50].
  • Kombinasyon (Üst Üste / Yan Yana Kullanım): Standart yüksekliklerin haricinde ara bir ölçü (örneğin 55 mm) gerektiğinde, 5 mm veya 10 mm kalınlığındaki altlıklar üst üste koyularak istenen hassas yükseklik elde edilebilir [03:14].
  • Makine ve Mastar Kalibrasyonu: Tezgah tablası, fixture veya mastarların hassas seviye ayarlarında destek elemanı olarak kullanılır [00:35].

Tezgah Üzerinde Kullanımda Dikkat Edilecek Hususlar

  • Korkulu Rüya: Altlığın Kesilmesi / Delinmesi: İş parçası üzerinde delik delme veya profilden kanal açma operasyonlarında, matkap/freze uç boyu ayarlaması doğru yapılmazsa altlıklar ve kesici takımlar zarar görür [02:20]. Parça altındaki boşluk miktarı (altlıklar arası mesafe) matkap/takım çapından her zaman geniş tutulmalıdır [01:52].
  • Talaş Temizliği: Her parça değişiminde altlık yüzeyleri ve mengene tabanı basınçlı havayla temizlenmelidir. Altlığın altına veya parçayla temas yüzeyine kaçan küçük bir talaş tanesi bile parçanın 0.01 mm’lik paralellik hassasiyetini bozar [03:52].
  • Plastik / Bakır Tokmakla Oturtma: İş parçası mengenede sıkıldıktan sonra parçanın altlıklara tam oturduğundan emin olmak için üstten plastik veya bakır tokmakla hafifçe vurulur [04:45].
  • Oynama (Boşluk) Kontrolü: Sıkma işlemi bittikten sonra altlıklar elle hafifçe çekilerek kontrol edilir. Eğer altlıklardan biri oynuyorsa parça mengeneye açılı/çarpık oturmuş demektir [05:14].
Pens Başlık Türleri (ER Pens Tutucular) ve Özellikleri

Pens Başlık Türleri (ER Pens Tutucular) ve Özellikleri

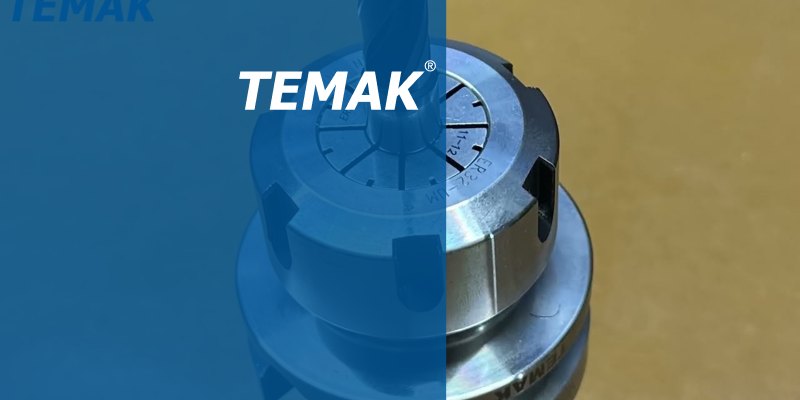
Talaşlı imalat dünyasında delik delme, frezeleme, delik büyütme (bara) ve raybalama gibi çok farklı operasyonlarda en yaygın ve ekonomik şekilde kullanılan tutucu sistemleri Pens Başlıkları (ER Pens Tutucular) oluşturur.

Temak Teknik’in hazırladığı ürün bilgilendirme videosunu aşağıdaki bağlantıdan izleyebilirsiniz:

Öne Çıkan Özellikleri ve Avantajları

  1. Yüksek Sıkma Gücü ve Bütünsel Kavrama: Penslerin üzerindeki yarık yapısı (kanallar), somun sıkıldıkça takım şaftını 360 derece dairesel olarak homojen bir şekilde kavrar ve güçlü bir tutuş sağlar [00:19].
  2. Geniş Ürün ve Çap Aralığı: ER pens sistemleri ER08’den başlayıp ER11, ER16, ER20, ER25, ER32, ER40 ve ER50‘ye kadar uzanır [01:05]. Bu sayede 0.5 mm ile 34 mm şaft çapı arasındaki tüm kesici takımlar tek bir tutucu gövdede farklı pensler değiştirilerek bağlanabilir [02:14].
  3. Ara/Ondalıklı Çaplarda Esneklik: Weldon veya hidrofik tutucularda sadece standart tam çaplar (Örn: 8 mm, 10 mm) bağlanabilirken, ER pensler sayesinde örneğin 10.1 mm veya 10.5 mm gibi özel/ondalıklı şaft çapına sahip takımlar kolayca tutturulabilir [01:46].
  4. Ekonomik ve Modüler: Tek bir pens tutucu gövdesi satın alarak, içerisindeki pens setini değiştirip onlarca farklı çaptaki matkap, parmak freze ve raybayı bağlamak mümkündür [00:35].

Pens Seçiminde Dikkat Edilmesi Gereken Toleranslar

  • Standart ve Hassas Pens Farkı: Piyasada A tipi (kaba) ve B tipi (hassas) pensler bulunur. Hassasiyetleri genel olarak 0.015 mm ile 0.003 mm (3 mikron) arasında değişir [01:21].
  • Tek Çaplı vs. Sıkma Aralıklı Pensler: Üzerinde tek bir ölçü yazan (örneğin sadece 10) pensler yalnızca o çapa özeldir ve salgı değerleri çok daha düşüktür. Üzerinde aralık yazan (örneğin 10-11) pensler ise 1 mm’lik esneme payına sahiptir ancak salgı hassasiyeti tek çaplılara göre biraz daha düşüktür [01:30].
CNC İşleme Merkezlerinde Parça Sıfırlama: Sıfırlama Probları ve Çeşitleri

CNC İşleme Merkezlerinde Parça Sıfırlama: Sıfırlama Probları ve Çeşitleri

CNC ve talaşlı imalat operasyonlarında iş parçasının tezgâh üzerindeki konumunun doğru belirlenmesi, hassas işleme için en temel adımdır. Eksen sıfırlama işlemlerinde kullanılan parça sıfırlama probları (Edge Finder / Köşe Sıfırlama Probu), x ve y eksenlerinde iş parçası referans noktalarının yüksek doğrulukla ve pratik biçimde tanımlanmasını sağlar.

Temak Teknik’in hazırladığı prob çeşitleri ve uygulama adımlarını içeren bilgilendirme videosunu aşağıdan izleyebilirsiniz:

Parça Sıfırlama Probu Çeşitleri ve Özellikleri

Saha ihtiyaçlarına ve tezgâh altyapısına göre farklı prob çözümleri kullanılmaktadır:

1. Mekanik Problar

Mekanik problar, yay mekanizmasıyla birleştirilmiş iki kademeli silindirik yapıdan oluşur. İmal edildiği malzemeye göre üç gruba ayrılır:

  • Çelik Problar: Ekonomik bir çözüm sunar. Ancak zamanla sürtünmeye bağlı olarak manyetikleşme riski taşıyabilir.
  • Paslanmaz Çelik Problar: Manyetikleşme riskini ortadan kaldırarak daha kararlı bir ölçüm imkanı sağlar.
  • Seramik Problar: Aşınma direnci son derece yüksektir. Şoklara karşı dayanıklı yapısı ve manyetikleşmeme özelliği ile uzun ömürlü bir kullanım sunar.

2. Işıklı ve Sesli Problar

İletken iş parçalarında temas anında devreyi tamamlayarak hem görsel (LED) hem de işitsel (buzzer) uyarı veren sistemlerdir:

  • Devir Gerektirmez: Fener miline devir vermeden (durur vaziyette) direkt temas ile ölçüm yapılmasına imkan tanır.
  • Yüksek Hassasiyet: 0.005 mm (5 mikron) seviyesinde hassasiyet sağlar.
  • Not: Işıklı/sesli probların çalışabilmesi için iş parçasının ve tezgâh tablasının iletken olması gerekir (plastik veya yalıtımlı malzemelerde mekanik problar tercih edilmelidir).

Mekanik Prob ile Doğru Sıfırlama Nasıl Yapılır?

Mekanik prob ile 0.01 mm (%1) hassasiyetinde parça sıfırlaması gerçekleştirmek için şu adımlar izlenmelidir:

  1. Devir Ayarı: Mekanik problar fener mili döndürülerek kullanılır. Önerilen çalışma devri 400 – 600 dev/dak (ideal olarak 500 dev/dak) aralığıdır. Yüksek devirler yay mekanizmasının fırlamasına ve ekipmanın zarar görmesine neden olur.
  2. Kademeli Yaklaşma: El çarkı ile iş parçasına yaklaşılır. Probun alt ucu ilk temasta salgılı (yalpalı) şekilde döner.
  3. Atma Noktası (Referans Anı): Temas ilerledikçe eksenel yalpalama düzelir ve tam eksene geldiği anda alt uç yan tarafa doğru “atama/kırma” hareketi yapar. Bu atma hareketi görüldüğü an eksen hareketi durdurulmalıdır.
  4. Koordinat Tanımlama: Atma anındaki konum referans alınarak kullanılan prob ucunun yarıçapı (örneğin Ø10 mm uç için 5 mm) eksen değerine eklenir veya çıkarılır.

Kullanımda Dikkat Edilmesi Gereken Kritik Hususlar

  • Z Ekseninde Kullanılmamalıdır: Parça sıfırlama probları yalnızca X ve Y eksenlerinde yatay temas için tasarlanmıştır. Z ekseninde dikey baskı uygulanması probaların kırılmasına ve tezgâha zarar vermesine yol açar.
  • Devir Sınırına Uymak: Mekanik problarda üretici tarafından belirtilen devir limitleri aşılmamalıdır.
  • Manyetikleşme Kontrolü: Ölçüm hatalarının önüne geçmek için çelik probların dönemsel olarak manyetikten arındırılması veya seramik/paslanmaz modellerin tercih edilmesi önerilir.

İş parçalarınızda hızlı ve hassas sıfırlama sağlayan prob çeşitleri ve teknik detaylar için temak.com.tr web sitemizi ziyaret edebilir, uzman kadromuzdan destek alabilirsiniz.

Punta Matkabı Nedir? Kullanım Alanları, Açıları ve Seçim Kriterleri

Punta Matkabı Nedir? Kullanım Alanları, Açıları ve Seçim Kriterleri

Talaşlı imalatta —gerek CNC işleme merkezlerinde gerekse manuel/CNC tornalarda— matkapla delik delme işleminden önce delik merkezini belirlemek büyük önem taşır. Doğrudan standart bir matkapla delmeye başlamak, matkap ucunun yüzeyde kaymasına, deliğin eksenden kaçmasına hatta takımın kırılmasına neden olabilir.

Bu yazımızda, Temak Teknik rehberliğinde punta matkaplarının temel işlevlerini, çeşitlerini, açı standartlarını ve doğru kullanım kurallarını inceliyoruz.

1. Punta Matkabının Temel Amacı ve Özellikleri

Punta matkabının ana görevi merkezleme ve kılavuzlama yapmaktır:

  • Eksen Kaçmasını Önler: Özellikle eğrisel, kavisli veya açılı yüzeylerde matkap ucunun kaymasını engeller.
  • Esnemez Yapı: Punta matkapları takım çeliğinden üretilir; esneme yapmazlar. Eksenel bir zorlanma veya kayıklık durumunda esnemek yerine kırılırlar. Bu sayede ilk merkezlemenin tam diklikte yapılmasını sağlarlar.
  • Hafşalama Payı: Özel bir teknik gereksinim yoksa punta matkabı, üzerindeki havşa kısmının yaklaşık yarısına kadar daldırılarak kullanılır.

2. Punta Matkabı Çeşitleri ve Hammadde Tipleri

Punta matkapları, işlenecek malzemenin sertliğine, tezgin tipine ve çalışma koşullarına göre farklı malzemelerden üretilir:

  • HSS-Co (%8 Kobalt İçerikli): Yeni nesil takım çeliklerindendir. Yüksek kobalt oranı sayesinde aşınmaya dayanıklıdır ve uzun takım ömrü sunar.
  • Karbür Punta Matkapları: Çok sert malzemelerde ve yüksek hassasiyet gerektiren işlerde kullanılır. Ancak karbür gevrek bir malzeme olduğu için titreşimsiz ortamlarda çalıştırılmalıdır; titreşimli tezgahlarda çabuk kırılabilir.
  • Uzun Punta Matkapları: İşleme merkezlerinde (VMC) veya derin/erişilmesi zor bölgelerdeki deliklerin merkezlenmesinde tercih edilir.

3. Standartlar ve Açı Değerleri

Punta matkapları endüstride belirli normlara göre üretilir:

  • Norm ve Açılar: Piyasada en yaygın görülen punta matkapları DIN 333 normuna uygun olup genelde 60° açıya sahiptir. CNC uygulamalarına ve ihtiyaca göre bu açı 90°’ye kadar çıkabilir.
  • Uç ve Şaft Çapı İlişkisi: Punta matkabı isimleri uç çapına göre verilir (örneğin uç çapı 2 mm olan bir punta matkabının şaft/sırt çapı 5 mm olabilir).
  • Doğru Çap Seçimi: Delinsin istenen matkabın çapına uygun bir punta matkabı seçilmelidir. Gereğinden büyük bir punta matkabı kullanmak iş parçasında fazla geniş bir merkezleme ağzı oluşturur ve ölçü hassasiyetini bozar.

4. Kullanımda Dikkat Edilmesi Gereken Kurallar

  1. Alın Temizleme: Tornada punta deliği açılmadan önce iş parçasının alnı mutlaka tornalanarak düzgün bir yüzey elde edilmelidir.
  2. Kısa Bağlama: Parça ve punta matkabı bağlama aparatı (mandren veya pens) mümkün olduğunca kısa bağlanarak rijitlik artırılmalıdır.
  3. Devir ve İlerleme Hesabı: Kesme hızı (Vc), işlenecek malzemenin cinsine (çelik, döküm, alüminyum vb.) göre belirlenmeli ve devir hesabı ($n = \frac{V_{c} \times 1000}{\pi \times d}$) buna göre yapılmalıdır.
  4. Punta Derinliği Standartları: Seri üretimde veya puntaya parça dayamada, malzeme çapı ile orantılı standart punta derinlik tabloları referans alınmalıdır.
Raspa Çeşitleri, Çapak Alma Yöntemleri ve Kullanım Alanları

Raspa Çeşitleri, Çapak Alma Yöntemleri ve Kullanım Alanları

Talaşlı imalat operasyonlarında (tornalama, frezeleme, delme vb.) kesme işlemi sonrasında parça kenarlarında, delik ağızlarında veya iç yüzeylerde keskin çapaklar (çapak kalıntıları) oluşur. Bu çapakları temizlemek, parçaya estetik pah/radüs kazandırmak ve operatör güvenliğini sağlamak amacıyla el aletleri olan raspalar (çapak alma raspaları) kullanılır.

Temak Teknik’in çapak alma raspaları, uç açıları, özel kater formları ve uygulama yöntemlerini gösterdiği detaylı inceleme videosunu aşağıdan izleyebilirsiniz:

Raspa Uç Çeşitleri ve Açısı Sınıflandırması

  • 10° Açılı Uçlar (Örn. C10 / B10): Standart çelik ve yumuşak metallerde genel çapak alma işlemlerinde kullanılır [01:57].
  • 20° Açılı Uçlar (Örn. C20 / B20): Daha dik kesme açısı sunar; delik ağızlarında ve yanal kenarlarda derin pah kırma operasyonları için uygundur [02:08].
  • TiN (Titanyum Nitrür) Kaplamalı Uçlar: Sertleştirilmiş çelikler, ısıl işlem görmüş parçalar ve yüksek aşındırıcılığı olan sert malzemeler için uzun takım ömrü sağlar [02:17].
  • C-Formlu (Kanca / Çentik) Uçlar: Deliklerin arka yüzeylerinde kalan, doğrudan erişilmesi zor olan çapakları delik içine girip çekerek temizlemek için kullanılır [05:00].
  • Seramik Uçlu Raspalar: Plastik, polyamit ve pleksi gibi malzemelerde parçayı çizmeden mikro tesviye ve çapak alma olanağı sunar [10:50].

Uygulama Yöntemleri ve Raspa Tipleri

1. Delik İçi ve Dış Çap Çapak Alma (Döner Bilyalı Saplar)

Sapın uç kısmındaki bilya sayesinde uç 360° serbestçe dönebilir. Operatör deliğin etrafında veya mil kenarında raspayı çevirerek pürüzsüz ve dairesel bir pah elde eder [03:00].

2. Delik Arkası Çapak Temizleme (Teleskopik / Kanca Tutucular)

Parçanın arka yüzeyinde kalan çapaklar için kanca uç deliğe sokulur, arka yüzeye oturtularak geriye doğru çekilmek suretiyle çapak koparılır [07:41].

3. 90° Köşe ve Yanal Yüzey Raspalama

Çift taraflı kavisli veya açılı uçlar 90∘ köşelere tam oturtulur. Kesintisiz tek bir çekme hareketiyle köşe pahı oluşturulur [06:59].

4. Mikro Tesviye ve Hassas Operasyonlar

Savunma sanayii, havacılık ve elektronik kutu imalatlarında mikro çapakların temizliği için mikroskop altında kullanılan son derece ince, neşter formlu mikro tesviye raspaları tercih edilir [11:29].

Kullanım Esnasında Dikkat Edilecek Hususlar

  • Doğru Baskı Miktarı: Delik ağzında veya kenarlarda çok fazla bastırmak uç hareketini engeller. Serbest dönüş bilyası yardımıyla tatlı bir baskı uygulanmalıdır [01:09].
  • Kesintisiz Çekme: Yanal yüzeylerde raspa çekilirken duraklama yapılmamalıdır; aksi takdirde iş parçası yüzeyinde duraklama izi oluşur [03:45].
  • Pratik Depolama: Ergonomik raspa tutucularının arka kapağı açılarak yedek uçlar gövde içinde güvenle saklanabilir [12:12].
Rulmanlı Tutucular (Bilyalı Bilyeli Güç Tutucular): Özellikleri ve Kullanım Alanları

Rulmanlı Tutucular (Bilyalı Bilyeli Güç Tutucular): Özellikleri ve Kullanım Alanları

CNC işleme merkezlerinde yüksek devirlerde çalışan, ağır talaş kaldırma operasyonlarında ve hassas yüzey kalitesi gerektiren süreçlerde tercih edilen en rijit sistemlerden biri Rulmanlı Tutuculardır (Power Milling Chuck).

Temak Teknik’in rulmanlı tutucuların yapısını, avantajlarını ve montajını anlattığı videosunu aşağıdan izleyebilirsiniz:

Öne Çıkan Özellikleri ve Avantajları

  1. Rijitlik ve Yüksek Sıkma Kuvveti: İç mekanizmasındaki bilyalı/rulmanlı yapı sayesinde somun sıkıldığında noktasal ve homojen bir baskı uygulanır. Shrink (ısıtmalı) tutuculardan sonra en yüksek sıkma torkunu ve rijitliği sunan sistemlerden biridir [00:19], [01:45].
  2. Titreşim Sönümleme (Damping Effect): Rulmanlı bilya mekanizması operasyon esnasında oluşan kesme yüklerini ve titreşimi sönümler. Bu sayede kesici takımın ömrü uzar, iş parçasında mükemmel yüzey kalitesi elde edilir [00:20], [00:38].
  3. Yüksek Devir Kapasitesi: Yüksek RPM değerlerinde salgısız ve kararlı çalışma imkanı sunarak hassas ölçü tamlığı sağlar [00:19].
  4. Hızlı ve Kolay Takım Değişimi: Kendisine özel ayarlı anahtarı sayesinde hidrolik veya shrink ünitelerine ihtiyaç duyulmadan tezgah başında hızlıca sıkılıp sökülebilir [02:04].
  5. Özel Yekpare Pens Yapısı: Rulmanlı tutucu pensleri arkası açık olmayan, yekpare ve rijit gövde yapısına sahiptir [01:38].

Kullanım Alanları ve Dezavantajları

  • Kullanım Alanları: Havacılık, savunma sanayii, otomotiv ve kalıpçılık gibi hassasiyet toleranslarının binde bir (0.001 mm) seviyelerine indiği ve yüksek yüzey kalitesi istenen kritik sektörlerde kullanılır [01:04].
  • Boyutsal Kısıtlar: Gövde ve somun yapısı standart pens tutuculara kıyasla daha kalın ve ağırdır. Bu nedenle çok dar kanallarda veya derin yan duvar işleme operasyonlarında temas riski oluşturabilir [00:46].
  • Sıkma Esnasında Dikkat Edilecekler: Özel cırcırlı/ayarlı anahtarı ile sıklırken aşırı kuvvet uygulanmamalıdır; aşırı yük somun üzerindeki anahtar yuvalarının deforme olmasına neden olabilir [02:56].
Sert Metal Uçlar ve Katerlerin Kodlanması

Sert Metal Uçlar ve Katerlerin Kodlanması

Talaşlı imalat operasyonlarında (özellikle torna ve frezeleme işlemlerinde) doğru kesici takım ve tutucu (kater) seçimi, ulaşılan toleranslar ve takım ömrü açısından hayati önem taşır. ISO standartlarına göre belirlenen harf ve rakam kombinasyonları, değiştirilebilir sert metal uçların ve katerlerin geometrik ve teknik özelliklerini tanımlar.

Temak Teknik’in sert metal uç ve kater kodlama sistemini anlattığı bilgilendirme videosunu aşağıdan izleyebilirsiniz:

1. Değiştirilebilir Sert Metal Uçların ISO Kodlaması

ISO standardında değiştirilebilir tornalama ve frezeleme uçları genellikle 7 ile 10 haneli standart karakter dizileriyle kodlanır (Örn: C N M G 12 04 08 – PM):

  • 1. Harf (Uç Geometrisi / Şekli): Ufuk açısını ve uç formunu belirtir.
    • C: 80∘ Eşkenar Dörtgen (Dış çap ve alın tornalama)
    • D: 55∘ Dörtgen / Bıçak form (Kopyalama ve finiş)
    • T: 60∘ Üçgen
    • S: 90∘ Kare
    • V: 35∘ Bıçak uç (İnce kopyalama)
    • W: 80∘ Trigon (Üç kenarlı yüksek mukavemetli form)
    • R: Yuvarlak (Küre/Radüslü)
  • 2. Harf (Serbest/Aboşman Açısı): Ucun arka serbestlik açısını gösterir.
    • N: 0∘ Serbestlik açısı (Çift taraflı kullanılabilen nötr uç)
    • C: 7∘ Pozitif uç
    • P: 11∘ Pozitif uç
  • 3. Harf (Tolerans Sınıfı): Ucun boyut ve köşe radüs tolerans hassasiyetini belirtir (M, G, U vb.).
  • 4. Harf (Talaş Kırıcı / Bağlama Formu): Delikli, deliksiz veya çift taraflı vida sıkmalı tasarımı ifade eder (G, M vb.).
  • 5. ve 6. Rakamlar (Kesici Kenar Uzunluğu): Ucun mm cinsinden kenar boyunu gösterir (Örn. 12 = 12 mm kenar uzunluğu).
  • 7. ve 8. Rakamlar (Uç Kalınlığı): Ucun et kalınlığını ifade eder (Örn. 04 = 4.76 mm).
  • 9. ve 10. Rakamlar (Köşe Radüsü): Kesici ucun burun/köşe radüsünü gösterir (Örn. 04 = 0.4 mm, 08 = 0.8 mm, 12 = 1.2 mm).
  • Son Ek (Talaş Kırıcı Geometri): -PM, -MA, -AL gibi kodlar, ucun kaba/finiş işleme tipini ve işlenecek malzeme türünü tanımlar.

2. Dış Çap Torna Katerlerinin Kodlanması

Kater kodları, tutucunun şaft boyutunu, kesme yönünü ve hangi uçla uyumlu olduğunu gösterir (Örn: P C L N R 2525 M 12):

  • 1. Harf (Sıkma / Bağlama Tipi): Ucun katere nasıl sabitlendiğini gösterir.
    • P: Üstten kaldıraçlı/pabuçlu sıkma
    • S: Vida ile ortadan sıkma (pozitif uçlar için)
    • C: Üstten klemens/tırnak sıkma
    • M: Çift etkili (pabuç ve vida) sıkma
  • 2. Harf (Uç Şekli): Katere takılacak ucun geometrik harfidir (C, D, T, V, W vb.).
  • 3. Harf (Kater Yaklaşma / Yanaşma Açısı): Katerin iş parçasına giriş açısını temsil eder (L = 95∘, K = 75∘, J = 93∘ vb.).
  • 4. Harf (Uç Serbestlik Açısı): Takılacak ucun serbestlik açısı (N, C vb.).
  • 5. Harf (Kesme Yönü)

    • R: Sağ yönlü kater (Sağdan sola kesim)
    • L: Sol yönlü kater (Soldan sağa kesim)
    • N: Nötr (Her iki yöne de kesim yapabilir)
  • Altıncı ve Yedinci Rakam Grupları (Şaft Ölçüleri): Kater sapının kesit boyutlarını belirtir (Örn. 2525 = 25 × 25 mm şaft yüksekliği ve genişliği).
  • Sekizinci Harf (Kater Boyu): ISO standartlarına göre katerin toplam boy kodudur (M = 150 mm, P = 170 mm vb.).
  • Son Rakam (Kenar Boyu): Katere uyumlu kesici ucun kenar uzunluğunu gösterir (Örn. 12 = 12 mm kenarlı uç takılır).
Sert Metal Uçlar ve Malzeme Bilgisi: ISO Malzeme Grupları ve Renk Kodları

Sert Metal Uçlar ve Malzeme Bilgisi: ISO Malzeme Grupları ve Renk Kodları

Talaşlı imalat operasyonlarında kesici uç seçimi yaparken işlenecek malzemenin fiziksel ve kimyasal özellikleri belirleyici faktördür. Uluslararası standartlarda (ISO) kesici uçlar, işlenecek malzeme gruplarına göre belirli harf ve renk kodları ile sınıflandırılmıştır. Yanlış uç seçimi; takımın hızlı aşınmasına, kırılmasına, talaş yığılmasına veya iş parçası yüzey kalitesinin bozulmasına yol açar.

Temak Teknik’in hazırladığı sert metal uçlar, ISO malzeme sınıfları ve doğru uç seçimi rehberini içeren bilgilendirme videosunu aşağıdan izleyebilirsiniz:

ISO Malzeme Grupları ve Renk Kodları

Sert metal (karbür) değiştirmeli uçlar, işlenecek malzeme türüne göre 6 ana gruba ayrılır:

1. P Grubu: Çelikler (Mavi Renk)

  • Kapsam: Karbon çelikleri, alaşımlı çelikler, dökme çelikler ve ısıl işlem görmemiş takım çelikleri (1020, 1040, 1045, 4140, 2379 vb.).
  • Talaş Yapısı: Genellikle sürekli ve helisel talaş verir. Kesme mukavemeti dengelidir, işlenebilirliği oldukça yüksektir.

2. M Grubu: Paslanmaz Çelikler (Sarı Renk)

  • Kapsam: Bünyesinde en az %12 krom, nikel veya molibden barındıran paslanmaz çelikler (Örn. 304, 316, dubleks paslanmazlar).
  • Özellikleri: Kesme esnasında talaş yapışması (yığılma) ve çentik aşınması meydana gelir. Keskin yapılı ve yüksek ısı dayanımına sahip uç geometrileri seçilmelidir.

3. K Grubu: Dökme Demir / Döküm (Kırmızı Renk)

  • Kapsam: Gri dökme demir (pik), sfero döküm ve temper döküm malzemeler.
  • Talaş Yapısı: Kısa ve kırılgan talaş verir (bulgur/buğday tanesi gibi). Talaş kırmaya çok fazla ihtiyaç duyulmadığı için bu uçlarda talaş kırıcı formlar genellikle düz veya yalındır.

4. N Grubu: Demir Dışı Metaller (Yeşil Renk)

  • Kapsam: Alüminyum alaşımları, bakır, pirinç (sarı), bronz ile polyamit, delrin, kestamid gibi muhtelif plastik malzemeler.
  • Özellikleri: Sürtünmeyi azaltmak ve sıvanmayı önlemek için polisajlı (parlak) ve son derece keskin geometrilere sahiptir. Yüksek kesme hızlarında uzun ömür sunar.

5. S Grubu: Isıya Dirençli Alaşımlar ve Titanyum (Turuncu / Kahverengi Renk)

  • Kapsam: Nikel, kobalt veya titanyum tabanlı yüksek ısıl dirençli alaşımlar (Inconel, Hastelloy, Titanyum vb.).
  • Özellikleri: Paslanmaz çeliklerden çok daha zor kesilen, işleme esnasında yüksek ısı üreten ve iş sertleşmesine sebep olan malzemelerdir. Takım ömrü düşüktür; özel kaplamalı uçlar gerektirir.

6. H Grubu: Sertleştirilmiş Malzemeler (Gri Renk)

  • Kapsam: 45 – 65 HRC (Rockwell) arasındaki Isıl işlem görmüş sertleştirilmiş çelikler ve dökümler.
  • Özellikleri: Aşırı yüksek kesme sıcaklıkları ve yüksek mukavemet oluşur. Darbesiz ve titreşimsiz ortamlarda sert metal uçların yanı sıra seramik veya CBN (Kübik Bor Nitrür) uçlar da tercih edilir.

Doğru Uç Seçimi İçin Önemli Tavsiyeler

  1. Parça Formu ve Yüzey Parlaklığı: Alüminyum ve plastik işlerken körelme veya kenar birikintisi (BUE) oluşmaması için yeşil kodlu (N sınıfı) parlak polisajlı uçlar seçilmelidir [01:38].
  2. Plastik Malzeme Tavsiyesi: Polyamit, delrin ve kestamid gibi plastik esaslı malzemeler için alüminyum geometrili (N) uçlar pürüzsüz kesim sağlayarak parça erimesini ve çapaklanmasını önler [01:53].
  3. Seramik Alternatifi: Sertleştirilmiş malzemelerde (H grubu) darbe riski yoksa, yüksek sıcaklıklara dayanıklı seramik uçlar veya CBN uçlar kesim ömrünü kat kat artırabilir
Solid Karbür Parmak Frezeler: Özellikleri, Ağız Geometrileri ve Kullanım Alanları

Solid Karbür Parmak Frezeler: Özellikleri, Ağız Geometrileri ve Kullanım Alanları

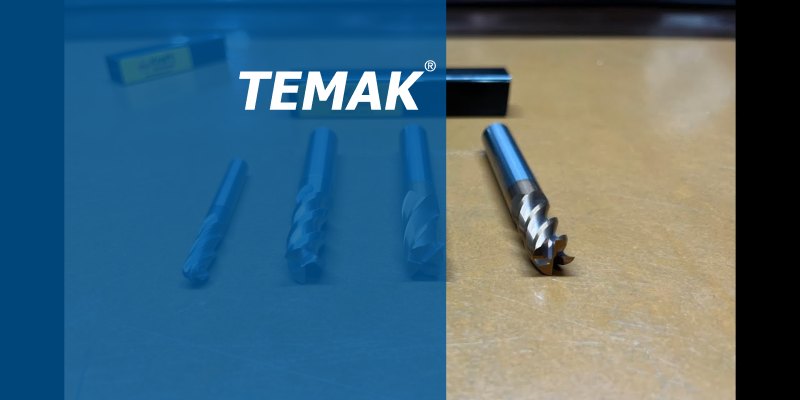
Talaşlı imalat operasyonlarında yüksek hassasiyet, uzun takım ömrü ve yüksek kesme hızları elde etmek için en çok tercih edilen kesici takımların başında Solid Karbür (Yekpare Sert Metal) Parmak Frezeler gelir. Toz metalurjisi yöntemiyle tungsten/wolfram karbür ve kobalt tozlarının harmanlanarak fırınlanmasıyla elde edilen karbür şaftlar, elmas taşlama taşlarıyla hassas toleranslarda (h6 / h9) işlenerek parmak freze formuna getirilir.

Temak Teknik’in hazırladığı solid karbür parmak freze çeşitleri, helis açıları, kaplama tipleri ve malzeme bazlı ağız seçimlerini içeren bilgilendirme videosunu aşağıdan izleyebilirsiniz:

Solid Karbür Parmak Frezelerin Avantajları

  1. Yüksek Devir ve İlerleme Kapasitesi: HSS takımlara kıyasla yüksek ısıl dirence ve sertliğe sahiptir. Mikro frezelemeden (0.5 mm, 1 mm) büyük çaplara kadar 15.000 − 20.000 dev/dak gibi yüksek hızlara çıkılabilir [03:59].
  2. Yüksek Yüzey Kalitesi ve Rijitlik: Yekpare karbür yapısı sayesinde esneme ve tırlama minimuma iner; bu da mükemmel yüzey kalitesi ve dar boyut toleransları sağlar [04:08].
  3. Ekonomiklik (Tezgah Saat Maliyeti): Kesim sürelerini önemli ölçüde kısaltarak seri imalat yapılan tezahlarda birim parça işleme maliyetlerini düşürür [04:24].

Kesme Kenar Formlarına Göre Freze Tipleri

  • Düz (90° Köşeli) Parmak Frezeler: Yanal yüzey frezeleme, standart kanal açma, havuz boşaltma ve köşe alma operasyonlarında en yaygın kullanılan tiptir [02:49].
  • Köşe Radüslü Parmak Frezeler: Ucun sivri köşelerine 0.5 mm, 1 mm gibi radüsler verilerek takım ucunun kırılma direnci artırılır. Yanal yüzey adımlamalarında yüzey kalitesini yükseltir [03:07].
  • Küre Uçlu (Ball Nose) Parmak Frezeler: Kalıpçılıkta formlu, kavisli 3D yüzeylerin işlenmesinde ve finiş operasyonlarında kullanılır [03:29].

Helis Açısı ve Yüzey Kalitesi İlişkisi

  • 30° – 40° Helis Açısı: Genel çelikler ve kaba/yarı finiş operasyonları için dengeli kesme kuvveti ve talaş tahliyesi sunar [01:42].
  • 45° – 50° Yüksek Helis Açısı: Takımın parçayla temas süresini artırarak daha pürüzsüz yüzeyler elde edilmesini sağlar; finiş operasyonlarında tercih edilir [01:50].

İşlenecek Malzemeye Göre Ağız Sayısı ve Kaplama Seçimi

  • 1 ve 2 Ağızlı Frezeler: Genellikle ahşap, plastik, polyamit, pleksi ve ince cidarlı alüminyum profillerde (Router tezgahlarında) talaş sıkışmasını önlemek için parlak/keskin yapıda tercih edilir [06:48].
  • 3 Ağızlı Frezeler: Alüminyum alaşımları ve demir dışı metallerin işlenmesinde yüksek talaş tahliye hacmi ve keskinlik sunduğu için idealdir [06:20].
  • 4 Ağızlı Frezeler: Genel çelikler, döküm ve sertleştirilmiş malzeme frezelemede standart olarak kullanılır [06:10].
  • 6 ve Daha Çok Ağızlı Frezeler: Yüksek yüzey kalitesi hedeflenen çelik finiş operasyonlarında veya talaş kırıcı kanallara sahip kaba frezeleme işlemlerinde kullanılır [05:36].

Kaplama Teknolojileri (TiAlN / TiSiN)

Karbür frezelerde kullanılan TiAlN (Titanyum Alüminyum Nitrür) veya TiSiN (Titanyum Silisyum Nitrür) gibi Mikron seviyesindeki özel kaplamalar, sürtünmeyi düşürür, yüksek sıcaklıklarda sertliğini korur ve takım ömrünü %30 ile %40 oranında artırır [05:22].

T Frezeler: Çeşitleri, Standartları ve Kullanım Alanları

T Frezeler: Çeşitleri, Standartları ve Kullanım Alanları

İmalat sanayinde ve talaşlı işleme operasyonlarında sıklıkla kullanılan T frezeler, adını silindirik bir sapın ucunda veya çevresinde T harfini andıran kesici diş yapısından alır. Genellikle parçaların iç veya yan yüzeylerinde T kanalı, segman kanalı, kırlangıç kuyruğu (kızak yuvası) ve özel radüslü profilleri işlemek için tercih edilirler.

Temak Teknik’in hazırladığı T freze çeşitleri, açı tipleri, malzeme yapıları ve kullanım ipuçlarını içeren bilgilendirme videosunu aşağıdan izleyebilirsiniz:

T Freze Çeşitleri ve Tasarım Yapıları

T frezeler, işlenecek form ve operasyon türüne göre farklı geometrilerde üretilir:

1. Düz / Standart T Kanal Frezeleri

Makine masalarında yer alan standart T kanallarının, iç yan kanallarının ve segman kanallarının açılmasında kullanılır. Diş yapıları kesme yükünü dağıtmak amacıyla çapraz (açılı) veya simetrik olarak dizilebilir.

2. Kırlangıç Kuyruğu (Açılı) Frezeler

Kayıt-kızak sistemlerinde birbirinin içinde çalışan açılı geçme yuvalarını işlemek için kullanılır.

  • 45° ve 60° standart açılarda yaygın olarak bulunur.
  • Küçük çaplı modelleri silindirik saplı üretilirken, büyük çaplı modelleri h7 toleranslı taşlanmış göbek ve kama yuvalı malafalı sistemler ile bağlanır.
  • Tek taraflı kesim yapan tiplerinin yanı sıra her iki yönü de açılı kesen çift taraflı modelleri mevcuttur.

3. Radüslü (Profil) T Frezeler

İç bükey veya dış bükey kavisli kanalları tek seferde işlemek için geliştirilmiş, dairesel form verilmiş özel profilli frezelerdir.

Malzeme Yapısı ve Bağlantı Sistemleri

  • HSS ve HSS-Co (%5 Kobalt): Esnek yapısı ve darbe dayanımı sayesinde standart fener millerinde ve universal frezelerde yaygın kullanılır. Kobalt katkısı ısınmaya ve aşınmaya karşı ek direnç sağlar.
  • Takma Uçlu (Karbür) T Frezeler: Seri üretim CNC tezgahlarda daha yüksek kesme hızlarına olanak tanır. Ancak karbür uçlar sert ve gevrek olduğu için kesim esnasındaki darbelere karşı hassastır.
  • Malafalı T Frezeler: Çap ve genişlik büyüdükçe takımı yekpare yapmak yerine malafalı sistemler kullanılır. Yükü iletmek için göbekte kama yuvası yer alır.

Operasyonel ve Teknik İpuçları

  1. Ön Boşaltma İşlemi: T freze veya kırlangıç freze ile işlem yapmadan önce, kanalın ortasındaki talaş yükünü azaltmak için standart bir parmak freze veya matkap ile ön boşaltma (ön kanal açma) yapılması zorunludur.
  2. Kesme Parametreleri: T frezeler parçaya girerken takımın üst ve alt yüzeyleri aynı anda talaşa kalktığı için yüksek devir ve aşırı ilerlemeden kaçınılmalı, dengeli ilerleme verilmelidir.
  3. Çok Yönlü Kullanım: T frezeler sadece freze tezgahlarında değil; döner takımlı tornalarda da segman kanalı açma veya özel profil işleme amacıyla rahatlıkla kullanılabilir.